
صنایع فولاد در سالهای اخیر به یکی از مهمترین حوزههای کاربرد هوش مصنوعی صنعتی تبدیل شدهاند. در این میان، ناحیه نورد سرد به دلیل سرعت بالای خطوط تولید، حساسیت بالای کیفیت سطح، تلرانس بسیار محدود ضخامت و تختی ورق و همچنین حجم عظیم دادههای تولیدی، محیط بسیار مناسبی برای استفاده از یادگیری ماشین، یادگیری عمیق و پردازش تصویر محسوب میشود.
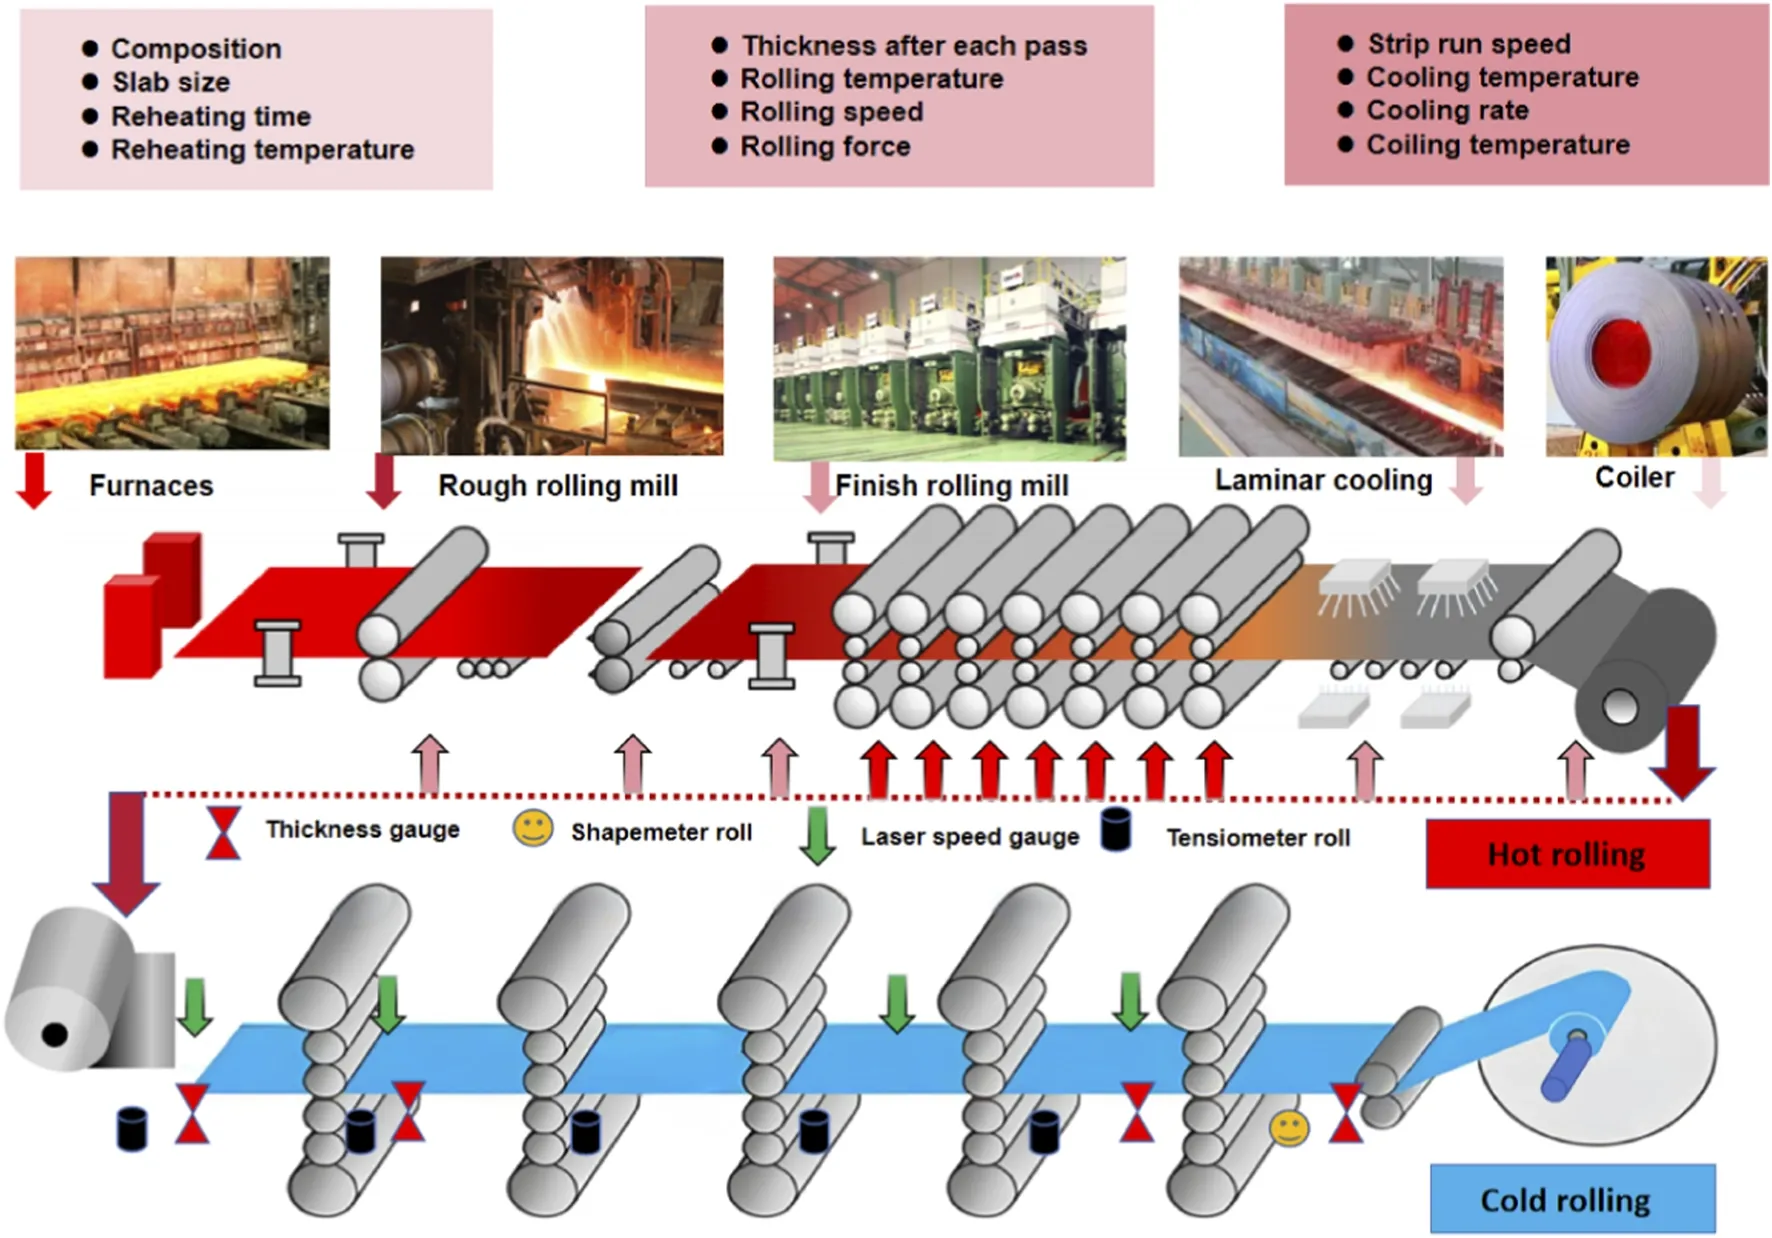
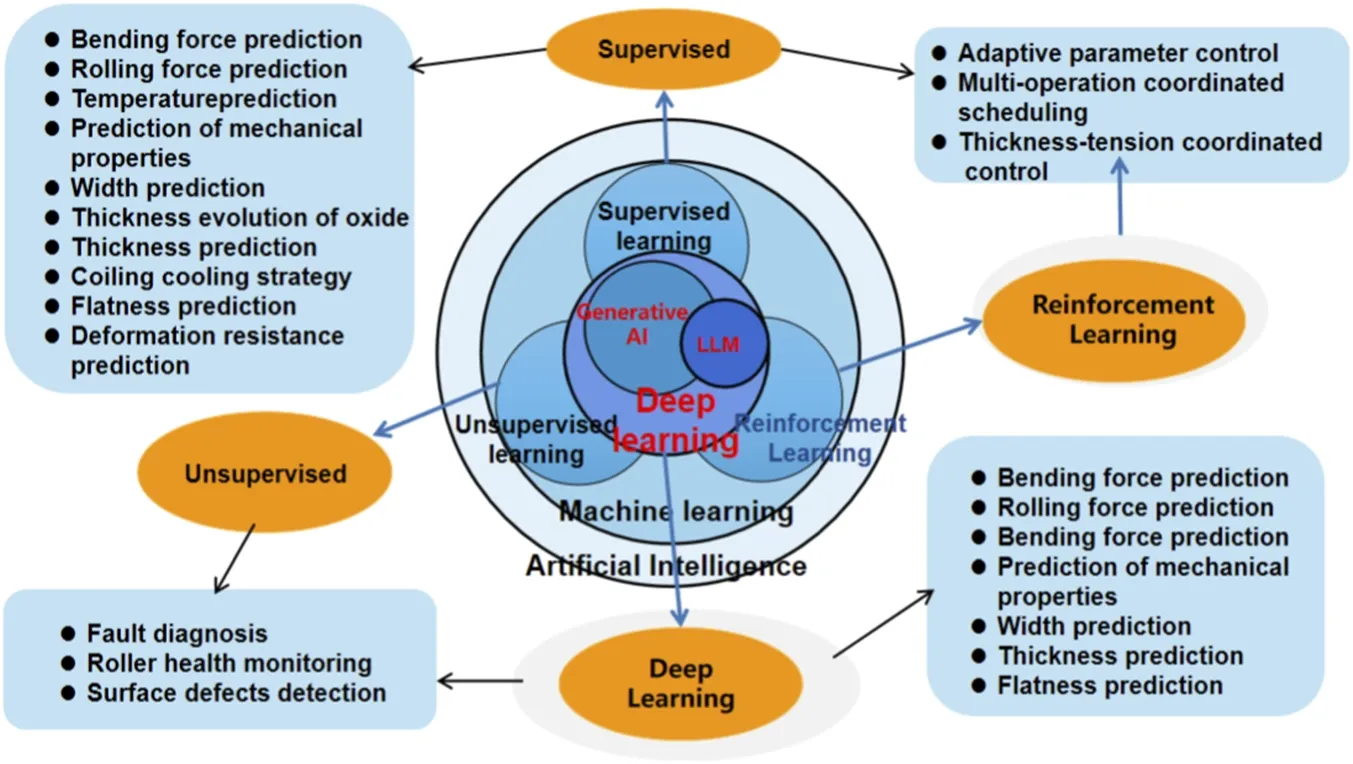
تا چند سال پیش، کاربرد پردازش تصویر در نورد سرد عمدتاً به سیستمهای Automatic Surface Inspection محدود میشد. اما نسل جدید تحقیقات نشان میدهد هوش مصنوعی میتواند تقریباً در تمام زنجیره نورد سرد حضور داشته باشد؛ از تشخیص عیوب سطحی ورق گرفته تا پیشبینی تختی، ضخامت، نیروی نورد، خواص مکانیکی محصول، وضعیت تجهیزات و حتی تنظیم پارامترهای فرایند.
یک مرور جامع منتشرشده در سپتامبر ۲۰۲۶ نیز نشان میدهد که پژوهشهای جدید در صنعت نورد به سمت ترکیب دادههای فرایندی، مدلهای فیزیکی، یادگیری ماشین، بینایی ماشین و کنترل حلقهبسته حرکت کردهاند. متغیرهایی مانند نیروی نورد، گشتاور، Roll Gap، کشش بین قفسهها، ضخامت ورودی و خروجی، سرعت نورد و ارتعاشات تجهیزات میتوانند بهصورت همزمان در مدلهای هوشمند مورد استفاده قرار گیرند.
۱. تشخیص هوشمند عیوب سطحی ورق
احتمالاً شناختهشدهترین کاربرد هوش مصنوعی در نورد سرد، بازرسی سطح ورق است.
سطح ورق سرد به دلیل کیفیت بالای مورد انتظار در صنایع خودرو، لوازم خانگی، ورقهای پوششدار و سایر کاربردهای حساس باید تقریباً به صورت صددرصدی مورد بازرسی قرار گیرد. در سرعت بالای خطوط تولید، انجام چنین کاری به وسیله نیروی انسانی عملاً امکانپذیر نیست.
سیستمهای جدید از ترکیبی از موارد زیر استفاده میکنند:
دوربینهای صنعتی Line Scan یا Area Scan، سیستم روشنایی کنترلشده، تجهیزات اخذ تصویر با سرعت بالا، پردازش تصویر و مدلهای یادگیری عمیق.
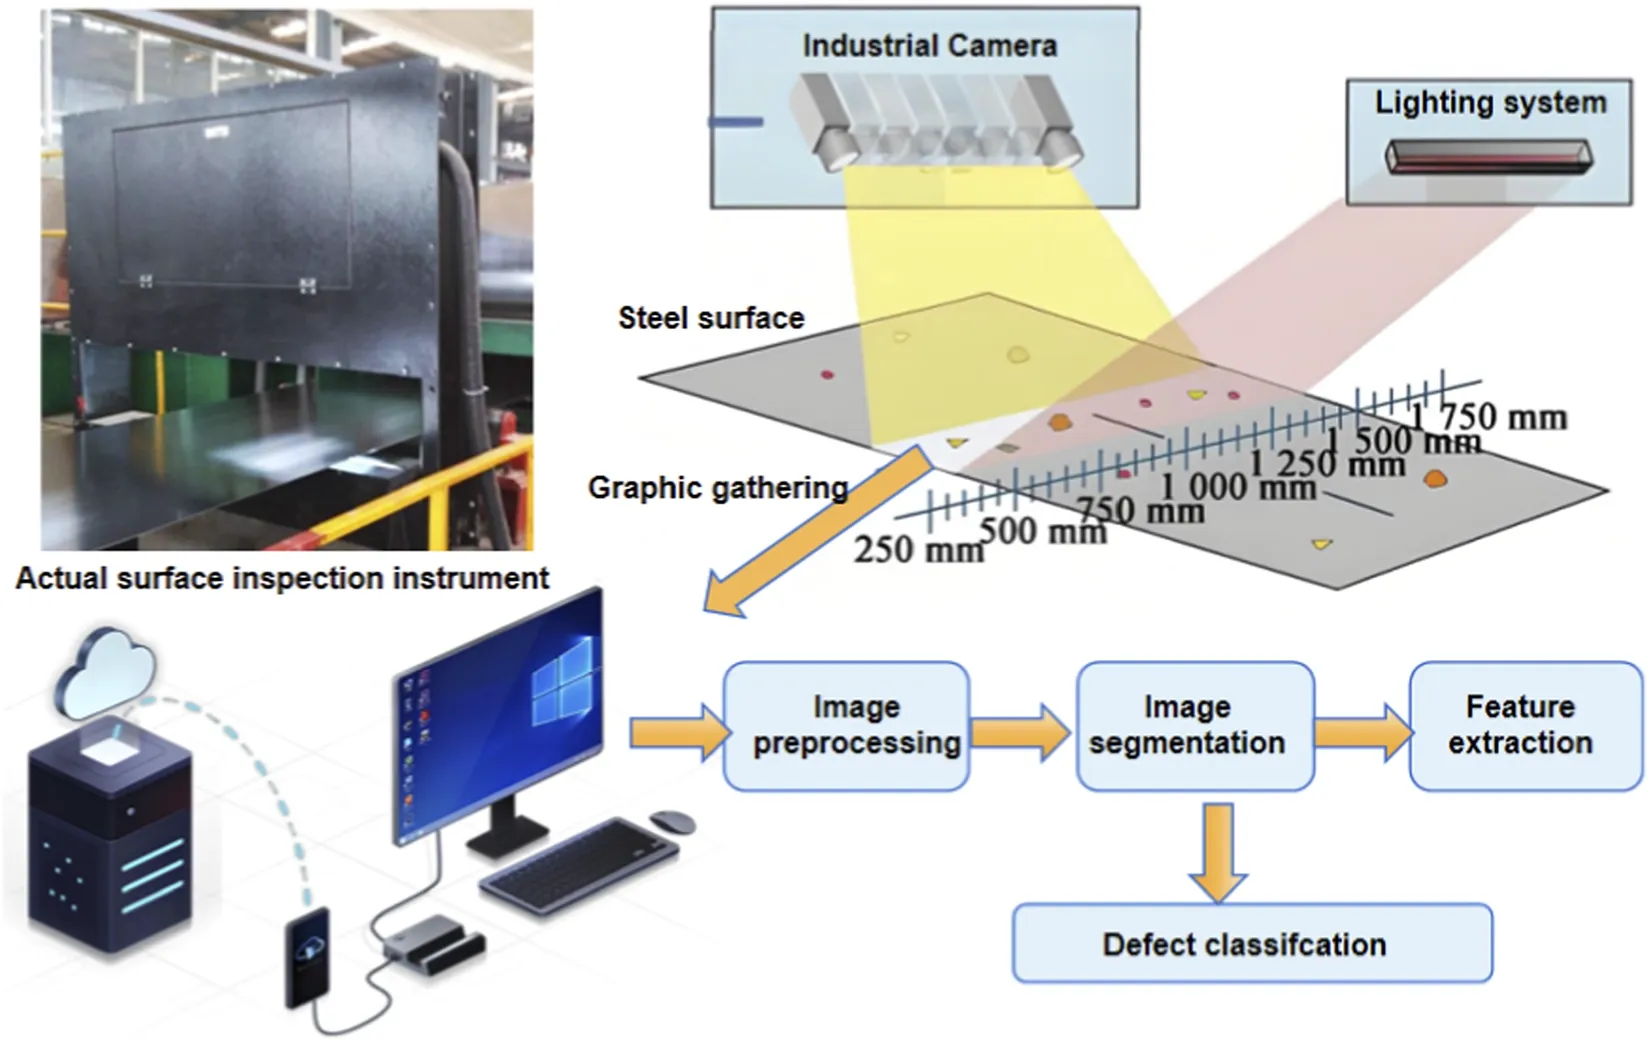
در یک تحقیق منتشرشده در سال ۲۰۲۴، برای تشخیص عیوب سطحی ورق نورد سرد یک مجموعهداده واقعی شامل ۴۱۴۰ تصویر و بیش از ۱۱ هزار ناحیه معیوب ایجاد شد. این مجموعه شامل هفت گروه عیب از جمله Inclusion، Dent، Oil Spot، Pit و Linear Defect بود. نکته مهم این تحقیق آن است که سیستم برای شرایطی طراحی شده بود که سرعت ورق میتواند به حدود ۴۵ متر بر ثانیه برسد. مدل مبتنی بر YOLO توانست در کنار کاهش حجم محاسبات، mAP حدود 87.6 درصد را روی مجموعهداده اختصاصی ایجادشده به دست آورد.
اما مسئله واقعی در کارخانه بسیار دشوارتر از تصاویر آزمایشگاهی است. سطح ورق سرد بازتابنده است، روغن روی سطح وجود دارد، شدت نور تغییر میکند، ارتعاش تجهیزات وجود دارد و عیوب ممکن است بسیار کوچک یا کمکنتراست باشند.
به همین دلیل، تحقیقات جدید از مدلهای ترکیبی CNN، Transformer و Attention استفاده میکنند. در سال ۲۰۲۵، یک مدل ترکیبی CNN-Transformer برای تشخیص عیب ورق فولادی پیشنهاد شد تا هم ویژگیهای موضعی عیب و هم اطلاعات گستردهتر تصویر را بررسی کند.
در پژوهش دیگری که روی ورق نورد سرد عریض انجام شده، یک معماری Global–Local ارائه شده است. ابتدا کل سطح ورق برای یافتن مناطق غیرعادی بررسی میشود و سپس نواحی مشکوک با دقت بیشتری تحلیل میشوند. نکته بسیار مهم اینکه این سیستم تنها یک آزمایش دانشگاهی نبوده و روی یک خط تولید واقعی نورد سرد نیز مورد استفاده قرار گرفته است.
روند پیشرفت این فناوری همچنان ادامه دارد. در ژوئن ۲۰۲۶، پژوهشی مبتنی بر نسخه سبکشده YOLOv11 برای ورق نورد سرد منتشر شد که Recall حدود 88.12 درصد را گزارش میکند و هدف اصلی آن تشخیص عیوب کوچک و کمکنتراست در کنار قابلیت اجرای بلادرنگ بوده است.
مدل LightDefectNet نیز در سال ۲۰۲۶ مشخصاً برای تشخیص بلادرنگ عیوب چندمقیاسی نورد سرد در محیط صنعتی ارائه شد و قابلیت آن روی خط تولید فولاد آزمایش شد.
بنابراین سیستم بازرسی سطح آینده فقط اعلام نمیکند «این قسمت ورق دارای عیب است»، بلکه میتواند نوع عیب، محل دقیق آن، اندازه، شدت و تکرار آن در طول کلاف را مشخص کند و اطلاعات را به Coil Map و سیستم کیفیت منتقل نماید.
۲. حرکت از تشخیص عیب به سمت کشف عیوب ناشناخته
یکی از مشکلات مهم سیستمهای سنتی هوش مصنوعی این است که باید تعداد زیادی تصویر از هر نوع عیب قبلاً در اختیار مدل قرار گرفته و برچسبگذاری شود.
اما در کارخانه واقعی بعضی عیوب بسیار نادر هستند. ممکن است یک نوع عیب مهم تنها چند بار در سال اتفاق بیفتد.
به همین دلیل یکی از مهمترین روندهای تحقیقات جدید استفاده از:
Anomaly Detection، Self-Supervised Learning و Few-Shot Learning
است.
در این رویکرد، سیستم میتواند هزاران یا میلیونها تصویر از سطح سالم ورق را یاد بگیرد و سپس هر الگوی غیرعادی را حتی اگر قبلاً دقیقاً با همان شکل مشاهده نکرده باشد، شناسایی کند.
یک تحقیق سال ۲۰۲۵ در زمینه Self-Supervised Learning نشان داد که میتوان با استفاده از تصاویر بدون برچسب، وابستگی سیستم تشخیص عیب به فرایند پرهزینه Labeling را کاهش داد.
در سال ۲۰۲۶ نیز پژوهشی درباره پیشآموزش Self-Supervised برای سطوح فلزی منتشر شد که از ۱۲۰ هزار تصویر صنعتی بدون برچسب از ۶۱ گروه مختلف استفاده میکرد. هدف دقیقاً حل مشکل کمبود نمونههای عیب در کاربردهای صنعتی بود.
مرور علمی سال ۲۰۲۶ درباره تشخیص عیوب سطح Strip Steel نیز سه جهت مهم آینده را چنین معرفی میکند: Self-Supervised Learning، ترکیب چند حسگر یا Multimodal Sensor Fusion و استقرار مدلهای سبک روی تجهیزات Edge نزدیک خط تولید.
۳. پیشبینی تختی ورق با هوش مصنوعی
Flatness یکی از مهمترین شاخصهای کیفی در Tandem Cold Rolling Mill است.
Edge Wave، Center Buckle و سایر مشکلات Shape ممکن است نتیجه برهمکنش پیچیده متغیرهایی مانند نیروی نورد، کشش، Roll Bending، Roll Shifting، شرایط حرارتی غلتک، مشخصات ماده ورودی و ضخامت Strip باشند.
مدلسازی کامل این روابط صرفاً با معادلات فیزیکی کار سادهای نیست.
در سال ۲۰۲۴ پژوهشی در مجله Expert Systems with Applications از شبکههای عصبی کانولوشنی عمیق برای پیشبینی Flatness در Tandem Cold Rolling استفاده کرد. مدل چندورودی و چندخروجی بر اساس دادههای واقعی صنعتی طراحی شده بود و توانایی استخراج روابط غیرخطی میان متغیرهای متعدد نورد را داشت.
گام مهمتر در تحقیقات جدید، استفاده از دادههای فرایندهای بالادستی است.
در یک پژوهش دیگر، دادههای Hot Rolling و Cold Rolling با یکدیگر ترکیب شدند و مدلی مبتنی بر Transformer + GRU برای پیشبینی Flatness ساخته شد.
در همان تحقیق از روش SHAP برای Explainable AI استفاده شد تا مشخص شود کدام متغیرها و پارامترهای نورد گرم و سرد بیشترین تأثیر را بر Flatness نهایی دارند. این روش روی یک خط Tandem Cold Rolling با عرض ۱۴۲۰ میلیمتر مورد استفاده صنعتی قرار گرفته است.
این موضوع از نظر صنعتی بسیار مهم است، زیرا هوش مصنوعی دیگر فقط نقش «بازرس کیفیت» را ندارد؛ بلکه میتواند قبل از تولید عیب، احتمال ایجاد مشکل تختی را پیشبینی کند.
۴. کنترل هوشمند ضخامت و کشش
Thickness و Inter-stand Tension دو متغیر کاملاً مرتبط در Tandem Cold Mill هستند.
تغییر Roll Gap، سرعت Standها، کشش و مشخصات ماده ورودی میتواند بر ضخامت خروجی تأثیر بگذارد و همین Coupling کنترل فرایند را دشوار میکند.
در سال ۲۰۲۵ پژوهشی در مجله Neurocomputing یک استراتژی Data-Driven Predictive Control را برای Tandem Cold Rolling ارائه کرد.
در این روش ابتدا شبکه GRU ضخامت و کشش را پیشبینی میکند. سپس Bayesian Optimization برای انتخاب پارامترهای مناسب مدل استفاده میشود و در مرحله بعد مسئله کنترل ضخامت و کشش به یک مسئله Multi-Objective Optimization تبدیل میشود.
چنین رویکردهایی در آینده میتوانند در کنار سیستمهای AGC موجود فعالیت کنند.
بنابراین معماری کنترل آینده الزاماً جایگزینی کامل Level 1 و Level 2 نیست؛ بلکه هوش مصنوعی میتواند به عنوان یک لایه Predictive در کنار مدلهای فعلی قرار گیرد و Setpoint یا Correction مناسب را قبل از ایجاد انحراف محاسبه کند.
۵. پیشبینی نیروی نورد
Rolling Force یکی از متغیرهای بنیادی در کنترل نورد سرد است.
محاسبه دقیق Rolling Force روی تنظیم Roll Gap، ضخامت نهایی، Load Distribution و بسیاری از پارامترهای دیگر تأثیر دارد.
مدلهای کلاسیک نورد معمولاً بر اساس روابط فیزیکی ساخته شدهاند، اما برای رسیدن به سرعت بالا ناچار از سادهسازی بعضی پدیدهها هستند. مدلهای کاملاً مبتنی بر داده نیز مشکل دیگری دارند: ممکن است نتیجهای ارائه کنند که با اصول فیزیکی فرایند سازگار نباشد.
به همین دلیل یکی از جالبترین حوزههای جدید تحقیقات استفاده از:
Physics-Informed AI و Physics-Constrained Neural Networks
است.
در ژانویه ۲۰۲۶ مقالهای در Journal of Intelligent Manufacturing یک Physics-Constrained Neural Network برای مدلسازی فرایند Cold Rolling ارائه کرد.
در این مدل، معادلات فیزیکی نورد داخل ساختار شبکه عصبی قرار گرفتهاند و شبکه فقط وظیفه جبران بخشهایی را بر عهده دارد که مدل فیزیکی قادر به مدلسازی دقیق آنها نیست.
نتایج تحقیق جالب است:
مدل PCNN نیروی نورد را با حداکثر خطای نسبی 5.63 درصد و زمان محاسبه حدود 0.054 ثانیه پیشبینی کرد.
در همان آزمایش، مدل تحلیلی حداکثر خطای 23.18 درصد و مدل FEM زمان محاسباتی در حدود 2.4 ساعت داشت. مدل عصبی کاملاً Data-Driven نیز حداکثر خطای 20.26 درصد نشان داد.
این نتیجه نمونه خوبی از آینده AI صنعتی است: نه کنار گذاشتن دانش مهندسی و نه اتکای کامل به داده؛ بلکه ترکیب مدل متالورژیکی و فیزیکی با یادگیری ماشین.
۶. تشخیص Chatter و وضعیت تجهیزات
Chatter یکی از مشکلات شناختهشده نورد سرد است که میتواند کیفیت سطح، ضخامت Strip و عمر تجهیزات را تحت تأثیر قرار دهد.
هر Mill بهطور پیوسته حجم زیادی داده تولید میکند:
Vibration، Motor Current، Torque، Speed، Hydraulic Pressure، Rolling Force و سایر سیگنالهای تجهیزات.
با تحلیل Time Series و تبدیل برخی سیگنالها به نمایش Time-Frequency میتوان الگوهای اولیه خرابی یا شرایط غیرعادی را پیش از تبدیل شدن به مشکل جدی شناسایی کرد.
تحقیقات جدید در Rolling Mill Fault Diagnosis از شبکههای عمیق و Attention برای استخراج الگو از سیگنالهای ارتعاشی استفاده میکنند. یکی از مشکلات اصلی این حوزه کمبود نمونه واقعی خرابی است، زیرا تجهیزات بیشتر زمان عمر خود را در وضعیت سالم فعالیت میکنند؛ بنابراین تحقیقات سالهای اخیر به سمت روشهایی حرکت کردهاند که بتوانند با مجموعهدادههای محدود یا نامتوازن کار کنند.
مرور علمی سال ۲۰۲۶ نیز Chatter Suppression را در کنار Thickness Control، Profile Control و Bending Force Optimization یکی از زمینههای فعال استفاده از AI در Cold Rolling معرفی میکند.
در نتیجه، دادههای ارتعاشی Mill میتوانند علاوه بر سیستم Condition Monitoring متعارف، به ورودی مدلهای Anomaly Detection تبدیل شوند.
۷. پیشبینی خواص مکانیکی محصول
یکی دیگر از کاربردهای جذاب AI آن است که قبل از انجام آزمایشهای نهایی، خواص احتمالی محصول پیشبینی شود.
ترکیب شیمیایی فولاد، میزان Reduction، شرایط نورد، دمای Annealing، سرعت خط و دهها پارامتر دیگر بر Yield Strength، Tensile Strength، Elongation و Hardness محصول اثر میگذارند.
در سال ۲۰۲۴ یک Graph Attention Network برای پیشبینی خواص مکانیکی فولاد نورد سرد ارائه شد.
پژوهش دیگری در همان سال نیز از یک شبکه سبک Data-Enhanced برای پیشبینی خواص مکانیکی Cold-Rolled Carbon Steel استفاده کرد و تلاش کرد ارتباط میان ترکیب شیمیایی و پارامترهای فرایندی را یاد بگیرد.
این کاربرد میتواند نوعی Virtual Quality Sensor ایجاد کند.
یعنی سیستم قبل از آماده شدن نتایج آزمایشگاه، احتمال خارج شدن محصول از محدوده مشخصات کیفی را تخمین بزند و Coilهای پرریسک را مشخص کند.
۸. هوش مصنوعی در Continuous Annealing Line
در بسیاری از مجتمعهای فولادی، Continuous Annealing یکی از مهمترین بخشهای ناحیه نورد سرد است.
دمای Strip و پروفایل حرارتی آن تأثیر مستقیمی بر خواص مکانیکی محصول دارد، در حالی که کنترل Furnace به دلیل تعداد Zoneها، تأخیر حرارتی، تغییر سرعت Strip و تغییر Grade ساده نیست.
یک نمونه صنعتی مهم در این زمینه مربوط به Tata Steel India است که با همکاری IIT Bombay یک سیستم Model Predictive Control برای Continuous Annealing Furnace تولید ورقهای Automotive توسعه داده است.
پژوهشهای جدیدتر نیز استفاده از Deep Learning را برای پیشبینی همزمان چند شاخص کیفیت در Continuous Annealing بررسی کردهاند. در سال ۲۰۲۶ مدلی مبتنی بر شبکه عصبی عمیق و Multiobjective Evolutionary Optimization برای پیشبینی چند شاخص کیفیت محصول در Continuous Annealing ارائه شده است.
بنابراین دادههای Furnace، Line Speed، Strip Temperature، ترکیب شیمیایی و تاریخچه فرایند میتوانند در کنار یکدیگر برای پیشبینی کیفیت نهایی مورد استفاده قرار گیرند.
۹. اتصال دادههای نورد گرم و نورد سرد
یکی از نکات بسیار مهم در تحقیقات جدید، عبور از نگاه «جزیرهای» به خطوط تولید است.
عیبی که در نورد سرد دیده میشود الزاماً در نورد سرد ایجاد نشده است.
وضعیت Slab، پارامترهای Hot Rolling، Crown و Profile ورودی، دمای Coil، ترکیب شیمیایی، Pickling و سپس شرایط Cold Rolling ممکن است همگی بر محصول نهایی تأثیر داشته باشند.
مطالعات جدید نشان دادهاند ترکیب دادههای Hot Rolling و Cold Rolling میتواند دقت پیشبینی Flatness و کیفیت نهایی را افزایش دهد. در یکی از مطالعات، دادههای چند خط تولید در یک پلتفرم مشترک جمعآوری و سپس با Transformer، GRU و SHAP تحلیل شدند.
این نگاه زمینه را برای مفهوم Digital Thread فراهم میکند؛ یعنی تاریخچه کامل هر Coil از مراحل اولیه تولید تا محصول نهایی قابل ردیابی و تحلیل باشد.
در چنین شرایطی، وقتی مثلاً یک Surface Defect یا Flatness Problem مشاهده شود، سیستم هوشمند میتواند به جای مشاهده صرف معلول، به دنبال پارامترهای فرایندی مرتبط در مراحل قبلی تولید بگردد.
۱۰. مهمترین دادههایی که AI در نورد سرد میتواند استفاده کند
| بخش | دادههای قابل استفاده | کاربرد AI |
|---|---|---|
| سطح Strip | تصاویر دوربینهای صنعتی | تشخیص و طبقهبندی عیوب |
| Mill | Rolling Force، Torque، Speed | پیشبینی بار و شرایط نورد |
| AGC | Entry/Exit Thickness، Roll Gap | پیشبینی و کنترل ضخامت |
| Shape Control | Flatness، Bending، Shifting، Tension | پیشبینی و اصلاح Flatness |
| تجهیزات | Vibration، Current، Temperature | تشخیص وضعیت غیرعادی و خرابی |
| Annealing | Furnace Temperature، Strip Temperature، Line Speed | کنترل حرارتی و پیشبینی کیفیت |
| Quality | Chemistry، Process Data، Laboratory Results | پیشبینی خواص مکانیکی |
| کل زنجیره | Hot Rolling + Cold Rolling Data | Root Cause Analysis و Predictive Quality |
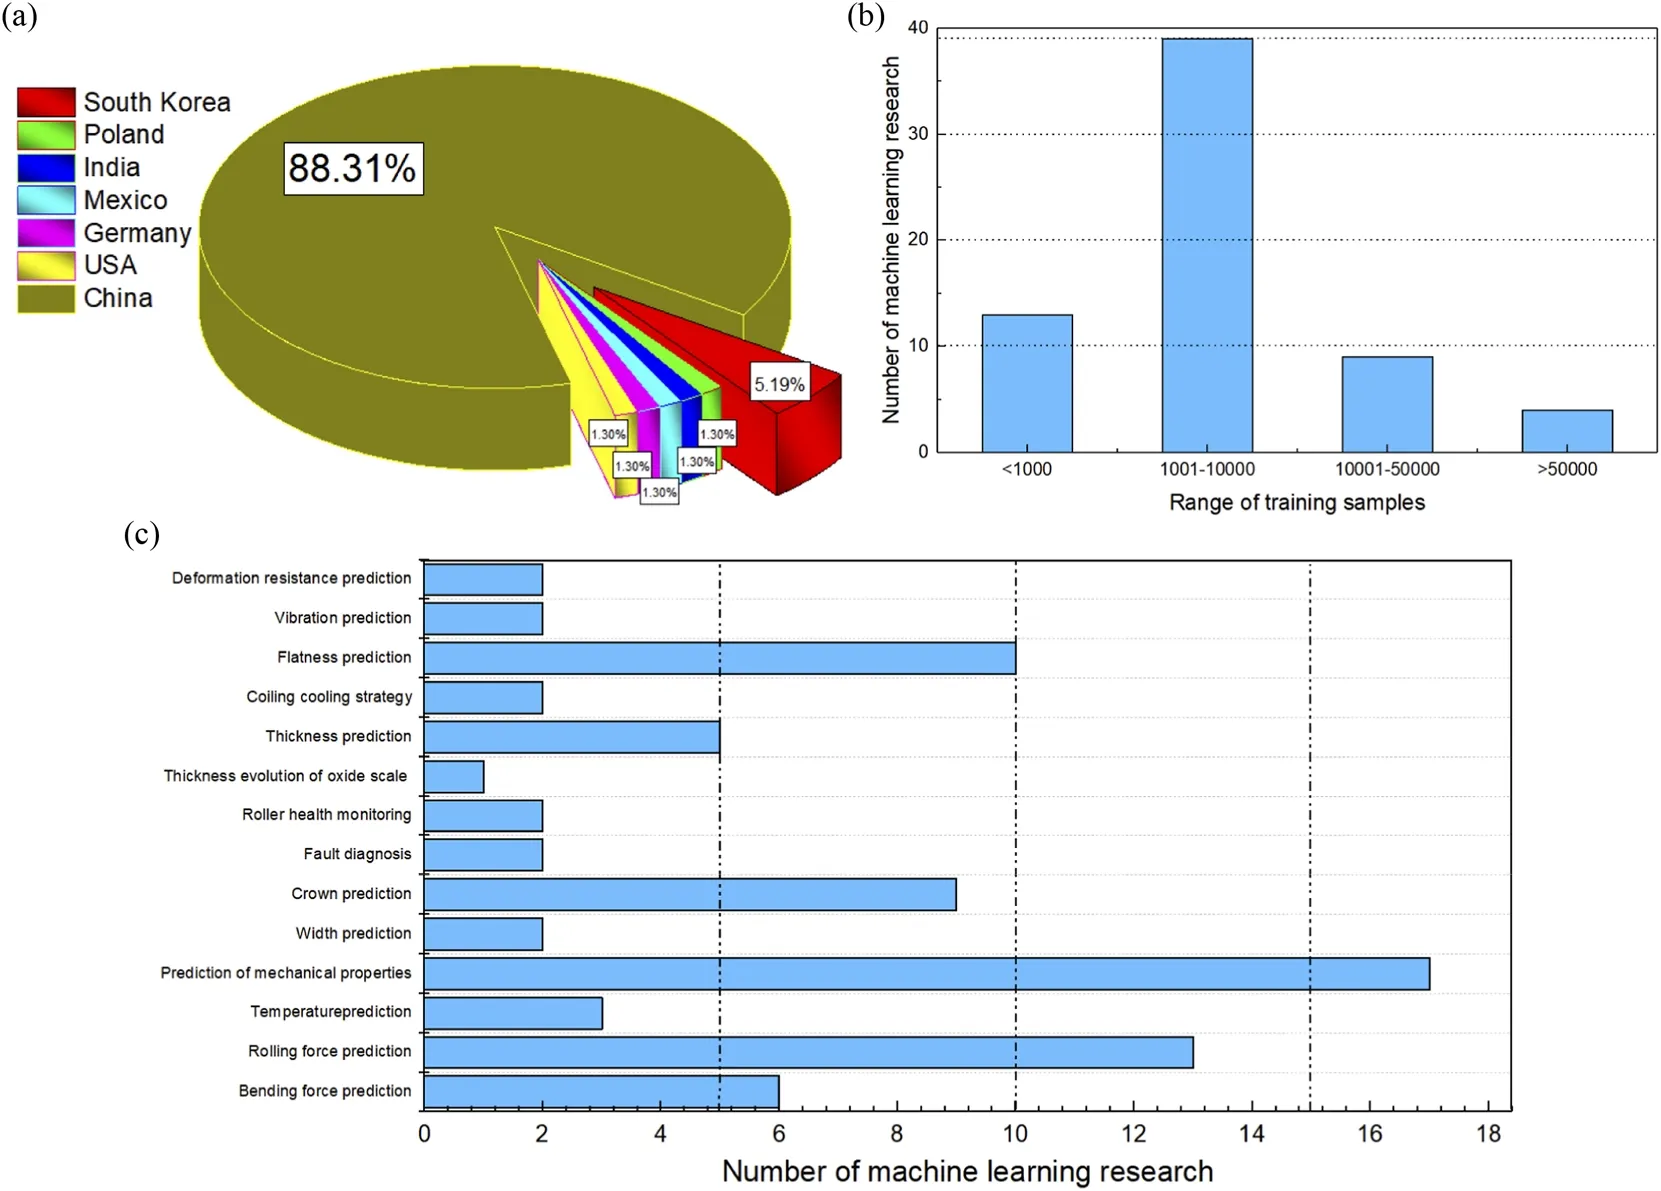
۱۱. چرا اجرای AI در کارخانه واقعی دشوارتر از مقاله دانشگاهی است؟
با وجود نتایج چشمگیر پژوهشها، انتقال یک مدل از محیط آزمایشگاهی به خط تولید با مشکلات جدی همراه است.
یکی از مهمترین مسائل کیفیت داده است. دادههای سنسورها ممکن است دارای Noise، Missing Value، خطای کالیبراسیون یا اختلاف Timestamp باشند.
در سیستمهای بینایی ماشین، تغییر نور، روغن سطح Strip، بازتاب فلز، آلودگی لنز و ارتعاش دوربین میتوانند عملکرد مدل را تغییر دهند.
مشکل دیگر کمبود داده مربوط به شرایط غیرعادی است. خوشبختانه خرابی شدید Mill یا بعضی عیوب محصول دائماً اتفاق نمیافتند؛ اما همین موضوع باعث میشود نمونه آموزشی کافی برای مدل وجود نداشته باشد.
Concept Drift نیز مسئله مهم دیگری است. با تعویض Roll، تغییر Grade، تغییر Lubrication، تغییر تجهیزات یا تغییر روش تولید، توزیع دادهها ممکن است تغییر کند و مدلی که چند ماه قبل عملکرد بسیار خوبی داشته به تدریج دقت خود را از دست بدهد.
به همین دلیل نسل بعدی سیستمهای AI صنعتی باید امکان Monitoring، Retraining و Continuous Learning داشته باشند.
مقاله مروری ۲۰۲۶ درباره Strip Surface Defect Detection نیز دقیقاً Data Scarcity، Real-Time Constraints و فاصله میان مدلهای آزمایشگاهی و محیط واقعی کارخانه را از مهمترین چالشهای فعلی معرفی میکند.
۱۲. آینده؛ از «تشخیص» به «پیشگیری»
شاید مهمترین تحول در هوش مصنوعی صنعتی همین تغییر نگرش باشد.
نسل اول سیستمها میگفتند:
عیب ایجاد شده است.
نسل بعدی میگوید:
احتمالاً طی چند ثانیه یا چند دقیقه آینده عیب ایجاد خواهد شد.
و نسل پیشرفتهتر باید بتواند بگوید:
احتمال ایجاد عیب افزایش یافته، علت محتمل آن این پارامترها هستند و برای جلوگیری از آن باید Setpointهای فرایند اصلاح شوند.
این همان مسیری است که تحت عنوان Predictive Quality و Closed-Loop AI در حال شکلگیری است.
مرور جامع منتشرشده در سپتامبر ۲۰۲۶ نیز دقیقاً به حرکت صنعت نورد به سمت کنترل پیشبینانه حلقهبسته اشاره میکند؛ سیستمی که دادههای فرایندی را دریافت میکند، کیفیت آینده را پیشبینی میکند و امکان Dynamic Compensation و اصلاح Setpoint را فراهم میآورد.
از سوی دیگر، ترکیب مدلهای متالورژیکی و فیزیکی با Machine Learning در حال تبدیل شدن به یکی از مهمترین جهتهای پژوهشی است. چنین مدلهایی علاوه بر دقت بالاتر، برای متخصصان تولید قابل اعتمادترند، زیرا رفتار آنها کاملاً جدا از قوانین شناختهشده فرایند نیست.
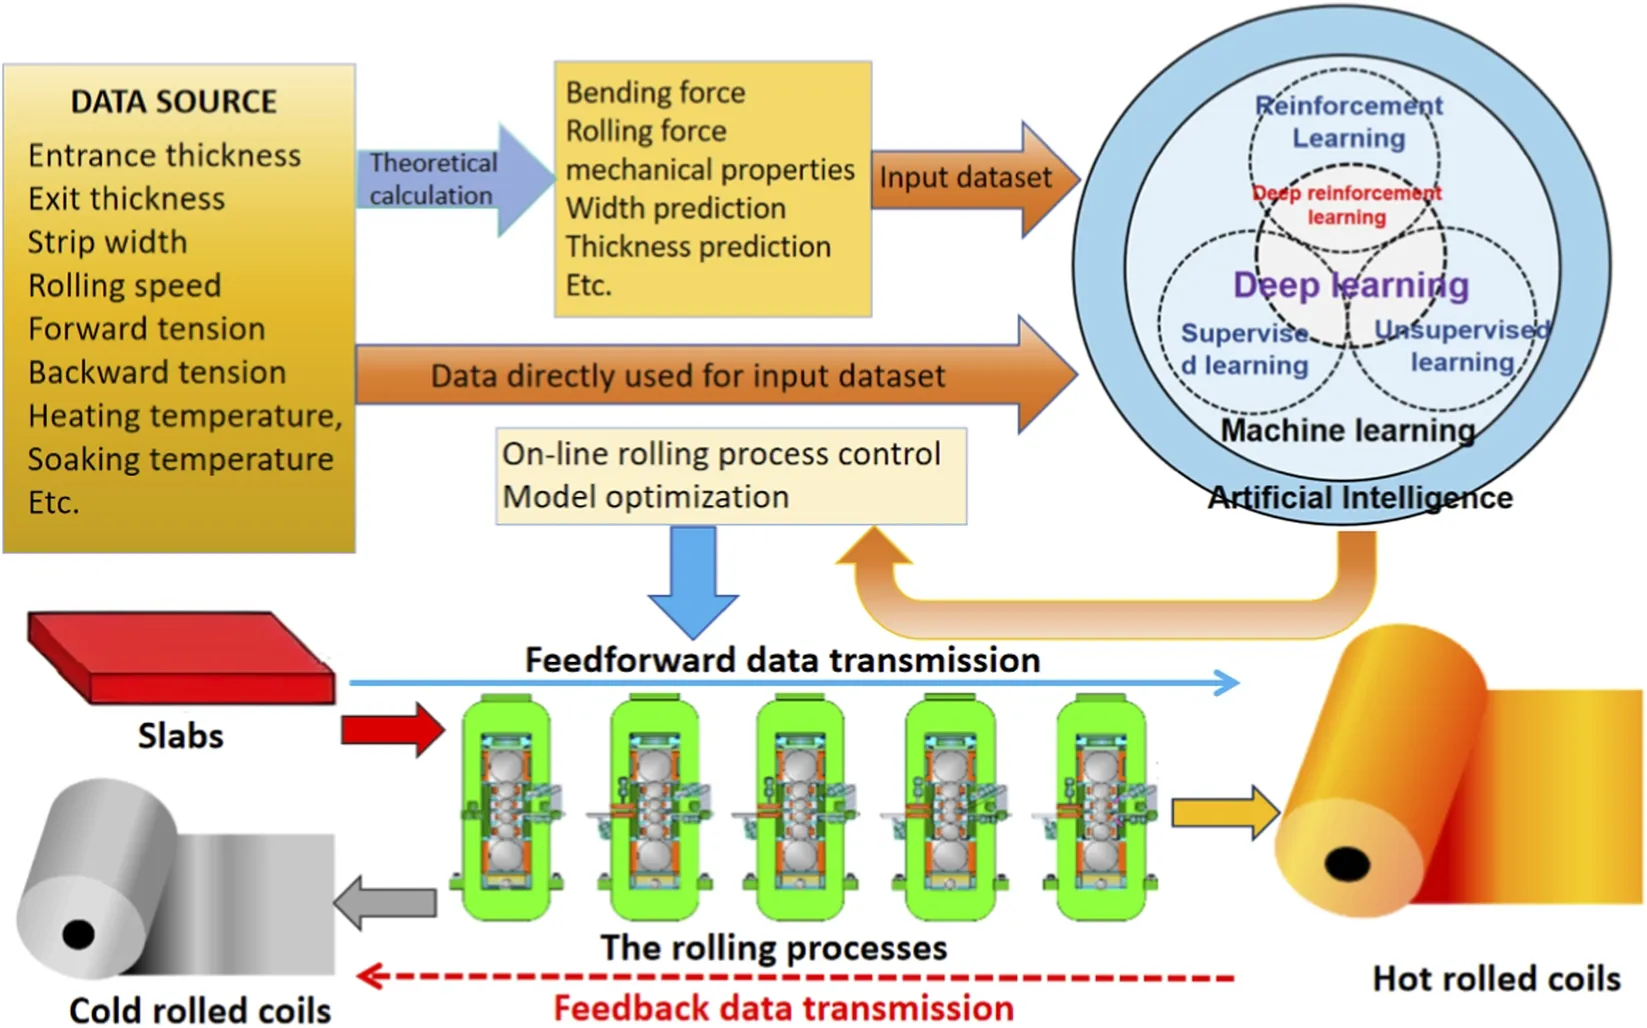
جمعبندی
هوش مصنوعی در نورد سرد دیگر فقط به معنای نصب یک دوربین و تشخیص Scratch یا Dent نیست.
امروزه تحقیقات و نمونههای صنعتی نشان میدهند که AI میتواند در چند سطح به کار گرفته شود:
دیدن
با Machine Vision و تشخیص عیوب سطحی.
پیشبینی کردن
برای Flatness، Thickness، Rolling Force، Mechanical Properties و وضعیت تجهیزات.
توضیح دادن
با استفاده از Explainable AI برای یافتن عوامل مؤثر بر کیفیت.
پیشگیری کردن
با Predictive Quality و Anomaly Detection.
و در نهایت:
کنترل کردن
از طریق ترکیب مدلهای هوشمند با سیستمهای کنترل فرایند و حرکت به سمت Closed-Loop Optimization.
نکته مهم این است که کارخانه نورد سرد از قبل بخش بزرگی از زیرساخت لازم برای این تحول را در اختیار دارد: دوربینها، PLCها، Level 1 و Level 2، دیتالاگرها، سیستمهای کیفیت، سنسورهای ضخامت، Flatness Meter، Force Sensor، سیستمهای ارتعاشسنجی و دهها منبع داده دیگر.
ارزش واقعی هوش مصنوعی زمانی ایجاد میشود که این دادهها از حالت جزیرهای خارج شوند و به دانش قابل استفاده برای پیشبینی کیفیت، کشف علت مشکلات و اصلاح فرایند پیش از تولید محصول معیوب تبدیل شوند.
به نظر میرسد آینده نورد سرد نه کارخانهای بدون متخصص، بلکه کارخانهای باشد که در آن تجربه متخصصان نورد، مدلهای فیزیکی و متالورژیکی و قدرت تحلیل حجم عظیم داده توسط هوش مصنوعی در کنار یکدیگر قرار میگیرند.
منابع منتخب
- Zong, N., Jing, T., Gebelin, J.-C., Steel rolling in the age of artificial intelligence: a review, Frontiers in Materials, 2026.
- Wang et al., Deep learning-based flatness prediction via multivariate industrial data for steel strip during tandem cold rolling, Expert Systems with Applications, 2024.
- Li et al., Application of novel interpretable machine learning framework for strip flatness prediction during tandem cold rolling, Measurement.
- An efficient detector for detecting surface defects on cold-rolled steel strips, Engineering Applications of Artificial Intelligence, 2024.
- An on-line global–local defect detection framework for wide cold-rolled strip steel, Engineering Applications of Artificial Intelligence, 2025.
- Thakare & Scharifi, Modelling of the cold rolling process for mild steel using physics-constrained neural network, Journal of Intelligent Manufacturing, 2026.
- A data-driven predictive control strategy with application to tandem cold rolling process, Neurocomputing, 2025.
- A review of deep learning-based surface defect detection techniques for strip steel, Measurement, 2026.