بهرهبرداری، نگهداری، کیفیت و بهرهوری
راهنمای روایی مدیریت روزانه تولید، راهبرد نگهداری، قابلیت اطمینان، CMMS، کنترل کیفیت، OEE، مصرف ویژه، داده و بهبود مستمر کارخانه فولاد.
- 1 چشمانداز بازار و زنجیره ارزش فولاد
- 2 انتخاب محصول و ظرفیت مناسب
- 3 مکانیابی، خوراک و زیرساختهای پروژه
- 4 مجوزها، الزامات قانونی و محیطزیستی
- 5 تأمین مالی و مدل اقتصادی پروژه
- 6 انتخاب فناوری، طراحی و مهندسی
- 7 انتخاب تجهیزات، سازندگان و پیمانکاران
- 8 برنامهریزی اجرا، کنترل پروژه و راهاندازی
- 9 تأمین پایدار مواد اولیه، انرژی و نیروی انسانی
- 10 بهرهبرداری، نگهداری، کیفیت و بهرهوری
- 11 فروش، توسعه بازار و آینده کارخانه فولاد در ایران
پس از تثبیت مواد اولیه، انرژی، قطعات و نیروی انسانی، کارخانه وارد مرحلهای میشود که باید سرمایهگذاری انجامشده را هر روز به محصول قابل فروش، جریان نقدی و بازده اقتصادی تبدیل کند. در این مرحله، سودآوری دیگر فقط به ظرفیت اسمی خط وابسته نیست؛ پایداری فرایند، دسترسپذیری تجهیزات، کیفیت محصول، مصرف ویژه، سرعت تصمیمگیری و توان سازمان در حذف اتلافها تعیینکنندهاند.
ممکن است یک کارخانه در برخی روزها رکورد تولید ثبت کند اما بهدلیل توقفهای تکراری، نوسان کیفیت، تعمیرات اضطراری و مصرف بالای انرژی، عملکرد اقتصادی ضعیفی داشته باشد. هدف این فصل طراحی نظامی یکپارچه برای مدیریت روزانه تولید، نگهداری، کیفیت، داده، حل مسئله و بهبود مستمر است تا کارخانه از بهرهبرداری واکنشی و بحرانمحور به عملکردی قابل پیشبینی و قابل دفاع برسد.
در پایان این فصل چه چیزی به دست میآورید؟
- طراحی نظام مدیریت روزانه از شیفت تا مدیریت کارخانه
- تعریف پنجره عملیاتی و استانداردهای کار پایدار
- ایجاد درخت شاخصها از سودآوری تا تجهیز و فعالیت
- انتخاب راهبرد نگهداری براساس پیامد و الگوی خرابی
- ایجاد چرخه کامل درخواست، برنامهریزی و اجرای کار
- تکمیل ساختار تجهیزات، BOM و دادههای CMMS
- مدیریت Backlog، توقفات برنامهریزیشده و قطعات
- تحلیل خرابیهای پرتکرار و حذف علت ریشهای
- کنترل کیفیت از خوراک تا محصول و مشتری
- محاسبه OEE، Yield و درخت اتلاف کارخانه
- کاهش مصرف ویژه مواد، انرژی و هزینه کیفیت نامطلوب
- ایجاد نظام داده، مدیریت تغییر و انضباط عملیاتی
- تهیه بسته رسمی تعالی عملیاتی کارخانه فولاد
بهرهبرداری پایدار یعنی کنترل نوسان، نه ثبت رکورد مقطعی
هدف مدیریت عملیات نباید بیشینهکردن تولید در یک شیفت یا یک روز باشد. فشار بیش از حد بر تجهیزات، استفاده از خوراک نامتناسب، بهتعویقانداختن تعمیرات یا دورزدن محدودیتهای فرایندی ممکن است تناژ کوتاهمدت را افزایش دهد، اما هزینه خرابی و افت کیفیت را به روزهای بعد منتقل میکند.
کارخانه پایدار کارخانهای است که بتواند در محدوده مشخصی از ظرفیت، کیفیت، مصرف و ایمنی، عملکرد خود را تکرار کند. فاصله میان بهترین روز و متوسط ماهانه یکی از نشانههای مهم بلوغ عملیاتی است. هرچه این فاصله بیشتر باشد، احتمالاً ظرفیت بالقوهای وجود دارد که بهدلیل نوسان فرایند یا ضعف مدیریت آزاد نشده است.
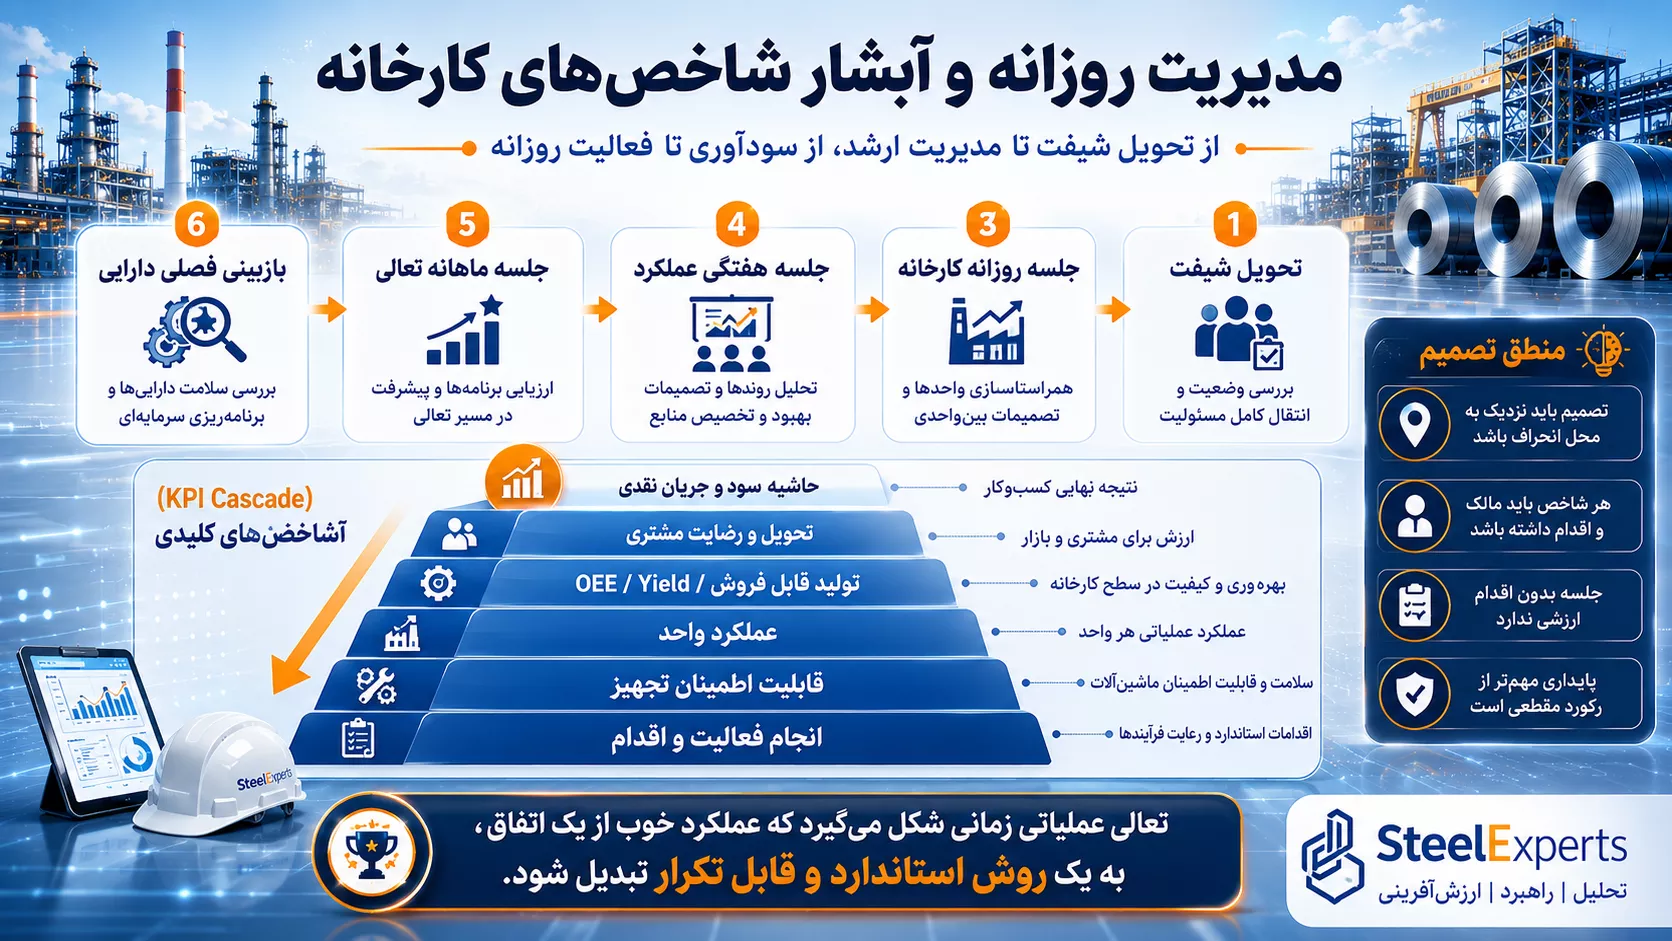
تعالی عملیاتی زمانی شکل میگیرد که عملکرد خوب از یک اتفاق وابسته به افراد، به یک روش استاندارد و قابل تکرار تبدیل شود.
نظام مدیریت عملیات باید تصمیم را به محل انحراف نزدیک کند
همه مسائل نباید تا جلسه مدیرعامل یا مدیر کارخانه منتظر بمانند. اپراتور باید بتواند انحراف ساده را براساس دستورالعمل اصلاح کند، سرپرست درباره تخصیص منابع شیفت تصمیم بگیرد و مسائل میانبخشی یا پرریسک به سطح بالاتر منتقل شوند.
اگر اختیار و معیار Escalation روشن نباشند، دو حالت نامطلوب ایجاد میشود: یا مسائل کوچک بدون نیاز به مدیریت ارشد منتقل میشوند، یا مشکلات بزرگ در سطح شیفت باقی میمانند تا به توقف یا حادثه تبدیل شوند.
چرخه مدیریت روزانه باید کوتاه، منظم و اقداممحور باشد
مدیریت روزانه مجموعهای از جلسات گزارشدهی طولانی نیست. هر سطح باید چند شاخص و انحراف مرتبط با مسئولیت خود را بررسی کند و برای هر موضوع، اقدام، مسئول و موعد تعیین نماید.
جلسه شیفت بر وضعیت جاری، ایمنی، کیفیت و تجهیزات تمرکز میکند. جلسه روزانه کارخانه مسائل میان واحدها و ریسک تحقق برنامه را بررسی مینماید. جلسه هفتگی به روندها، Backlog و اقدامات اصلاحی میپردازد و جلسه ماهانه درباره اهداف، منابع و پروژههای بهبود تصمیم میگیرد.
| سطح مدیریت | افق تصمیم | موضوعات اصلی | خروجی مورد انتظار |
|---|---|---|---|
| تحویل شیفت | ساعات پیش رو | وضعیت تجهیزات، مجوزها، کیفیت، مواد و محدودیتها | ثبت وضعیت، ریسک و اقدام فوری شیفت بعد |
| جلسه روزانه واحد | امروز و فردا | برنامه تولید، توقف، کیفیت، مصرف و نیروی انسانی | رفع موانع و تعیین مالک انحرافها |
| جلسه روزانه کارخانه | یک تا هفت روز | گلوگاهها، تعارض واحدها، انرژی، سفارش مشتری و ریسک تولید | اولویت مشترک و تصمیم میانبخشی |
| جلسه هفتگی عملکرد | چهار تا دوازده هفته | روند KPI، Backlog، برنامه تعمیرات و اقدامات اصلاحی | تخصیص منابع و اصلاح برنامه |
| جلسه ماهانه تعالی | سه تا دوازده ماه | اتلاف اقتصادی، قابلیت اطمینان، کیفیت و پروژههای بهبود | تصویب هدف، بودجه و پروژههای اولویتدار |
| بازبینی فصلی دارایی | یک تا پنج سال | عمر تجهیزات، Obsolescence، توسعه و سرمایهگذاری جایگزینی | Asset Plan و بودجه سرمایهای بلندمدت |
تحویل شیفت بخشی از کنترل فرایند است
تغییر شیفت یکی از نقاطی است که اطلاعات میتواند در آن از بین برود. وضعیت یک تجهیز موقتاً تعمیرشده، Alarm فعال، Bypass، کیفیت مشروط ماده یا مجوز کاری باز باید بهطور ساختاری منتقل شود.
دفتر یا سامانه تحویل شیفت باید حداقل وضعیت تولید، تجهیزات خارج از سرویس، پارامترهای غیرعادی، نمونههای در انتظار، محدودیت انرژی، موجودی بحرانی، مجوزهای کار و اقدامات باز را ثبت کند.
تحویل شفاهی بدون شاهد ثبتشده، سازمان را به حافظه افراد وابسته میکند. در رخدادهای مهم باید مشخص باشد چه اطلاعاتی در چه زمانی و به چه شخصی منتقل شده است.
پنجره عملیاتی محدوده تولید ایمن و پایدار را مشخص میکند
برای هر واحد باید شرایط عادی، محدوده هشدار، محدوده اقدام و حد توقف تعریف شود. این حدود باید از طراحی، تجربه راهاندازی، داده واقعی، توصیه سازنده و تحلیل مهندسی استخراج شوند.
برای نمونه، افزایش دمای آب خنککاری، افت فشار گاز، افزایش جریان موتور یا تغییر ترکیب سرباره ممکن است پیش از توقف کامل، نشانه آغاز یک وضعیت نامطلوب باشند. اگر حد اقدام و مسئول واکنش روشن نباشد، مسئله تا فعالشدن Interlock یا خرابی ادامه پیدا میکند.
Operating Envelope باید به دستورالعمل، Alarm Management، آموزش اپراتور و گزارش روزانه متصل باشد. تغییر عمدی این حدود نیز باید از فرآیند مدیریت تغییر عبور کند.
Standard Work تجربه بهترین اپراتورها را به روش سازمانی تبدیل میکند
در بسیاری از کارخانهها عملکرد شیفتها با یکدیگر متفاوت است، زیرا بخشی از دانش در ذهن افراد باتجربه باقی مانده است. استاندارد کاری باید روش شروع، توقف، تغییر گرید، واکنش به انحراف و کنترل کیفیت را بهصورت قابل اجرا ثبت کند.
استاندارد نباید فقط یک سند اداری باشد. باید در محل کار قابل دسترسی، قابل آموزش و با شرایط واقعی تجهیز منطبق باشد. هر تغییر پایدار در فرایند باید بهروزرسانی دستورالعمل و آموزش افراد را در پی داشته باشد.
درخت شاخصها باید از ارزش اقتصادی تا علت فنی امتداد پیدا کند
شاخصهای سطح مدیریت مانند سود عملیاتی، بهای تمامشده، تحقق فروش و جریان نقدی برای اداره کسبوکار ضروریاند، اما علت فنی انحراف را نشان نمیدهند. این شاخصها باید به تولید قابل فروش، Yield، OEE، مصرف ویژه، کیفیت و عملکرد تجهیزات شکسته شوند.
در سطح واحد، شاخص باید به متغیری متصل باشد که تیم بتواند بر آن اثر بگذارد. برای مثال، کاهش تولید ممکن است ناشی از Availability پایین، سرعت کمتر از استاندارد، کمبود خوراک یا افزایش محصول نامنطبق باشد. هرکدام اقدام متفاوتی نیاز دارد.
معماری شاخصهای بهرهبرداری
| سطح شاخص | نمونه شاخص | پرسش مدیریتی | تصمیم مرتبط |
|---|---|---|---|
| اقتصادی | حاشیه سود، Cash Cost و جریان نقدی | آیا تولید ارزش اقتصادی ایجاد میکند؟ | ترکیب محصول، ظرفیت و سرمایهگذاری |
| مشتری و فروش | تحویل بهموقع، Claim و نرخ برگشت | آیا محصول قابل فروش و قابل اعتماد است؟ | اولویت سفارش و اقدام کیفیت |
| کارخانه | تولید قابل فروش، OEE، Yield و مصرف ویژه | بزرگترین اتلاف کارخانه کجاست؟ | انتخاب گلوگاه و پروژه بهبود |
| واحد فرایندی | Throughput، Cycle Time، توقف و کیفیت | کدام واحد برنامه کل را محدود میکند؟ | تنظیم برنامه و رفع محدودیت |
| تجهیز | Availability، MTBF، MTTR و Condition | کدام دارایی ریسک تولید ایجاد میکند؟ | تعمیر، پایش یا بازطراحی |
| فعالیت | Schedule Compliance، Wrench Time و Rework | آیا فرآیند انجام کار مؤثر است؟ | بهبود برنامهریزی و آمادهسازی |
| پیشرو | Alarm، Backlog بحرانی، انحراف شرایط و PM Compliance | چه نشانهای پیش از توقف ظاهر شده است؟ | اقدام پیشگیرانه و جلوگیری از رخداد |
هر KPI باید تعریف، مالک و منبع داده مشخص داشته باشد
اختلاف در تعریف شاخص میتواند تصویرهای متفاوتی از یک کارخانه ایجاد کند. اگر یک واحد توقف برنامهریزیشده را از Availability حذف کند و واحد دیگر آن را محاسبه نماید، مقایسه آنها معتبر نخواهد بود.
برای هر شاخص باید فرمول، واحد، مرز زمانی، منبع داده، زمان ثبت، مالک، هدف، حد هشدار و فرآیند اصلاح داده مشخص شود. تغییر فرمول نیز باید دارای نسخه و تاریخ اجرا باشد.
شاخص بدون تصمیم به نمایشگر تبدیل میشود
تعداد زیاد KPI میتواند تمرکز سازمان را کاهش دهد. شاخص اصلی باید با هدف کسبوکار و اتلاف مهم کارخانه مرتبط باشد. هر شاخص قرمز باید به تحلیل، اقدام و مالک مشخص منتهی شود.
استفاده از رنگ سبز بدون مقایسه با ظرفیت اقتصادی یا Benchmark داخلی نیز میتواند گمراهکننده باشد. ممکن است شاخص از هدف قدیمی بهتر باشد اما همچنان فرصت بزرگی نسبت به بهترین عملکرد خود کارخانه وجود داشته باشد.
کیفیت داده پیشنیاز تصمیم عملیاتی است
داده تولید ممکن است در PLC، Historian، MES، آزمایشگاه، CMMS و ERP ثبت شود. اختلاف Tag، زمان، واحد یا روش تجمیع میتواند گزارشهای متناقض ایجاد کند.
برای دادههای حیاتی باید یک منبع رسمی یا Single Source of Truth تعیین شود. مسئولیت صحت Sensor، تبدیل واحد، زمانسنجی، ثبت دستی و اصلاح داده باید روشن باشد.
داده گمشده نباید بدون علامت با مقدار تخمینی جایگزین شود. روش تخمین باید ثبت شود تا تحلیلگر بداند کدام بخش نتیجه اندازهگیری مستقیم و کدام بخش برآورد است.
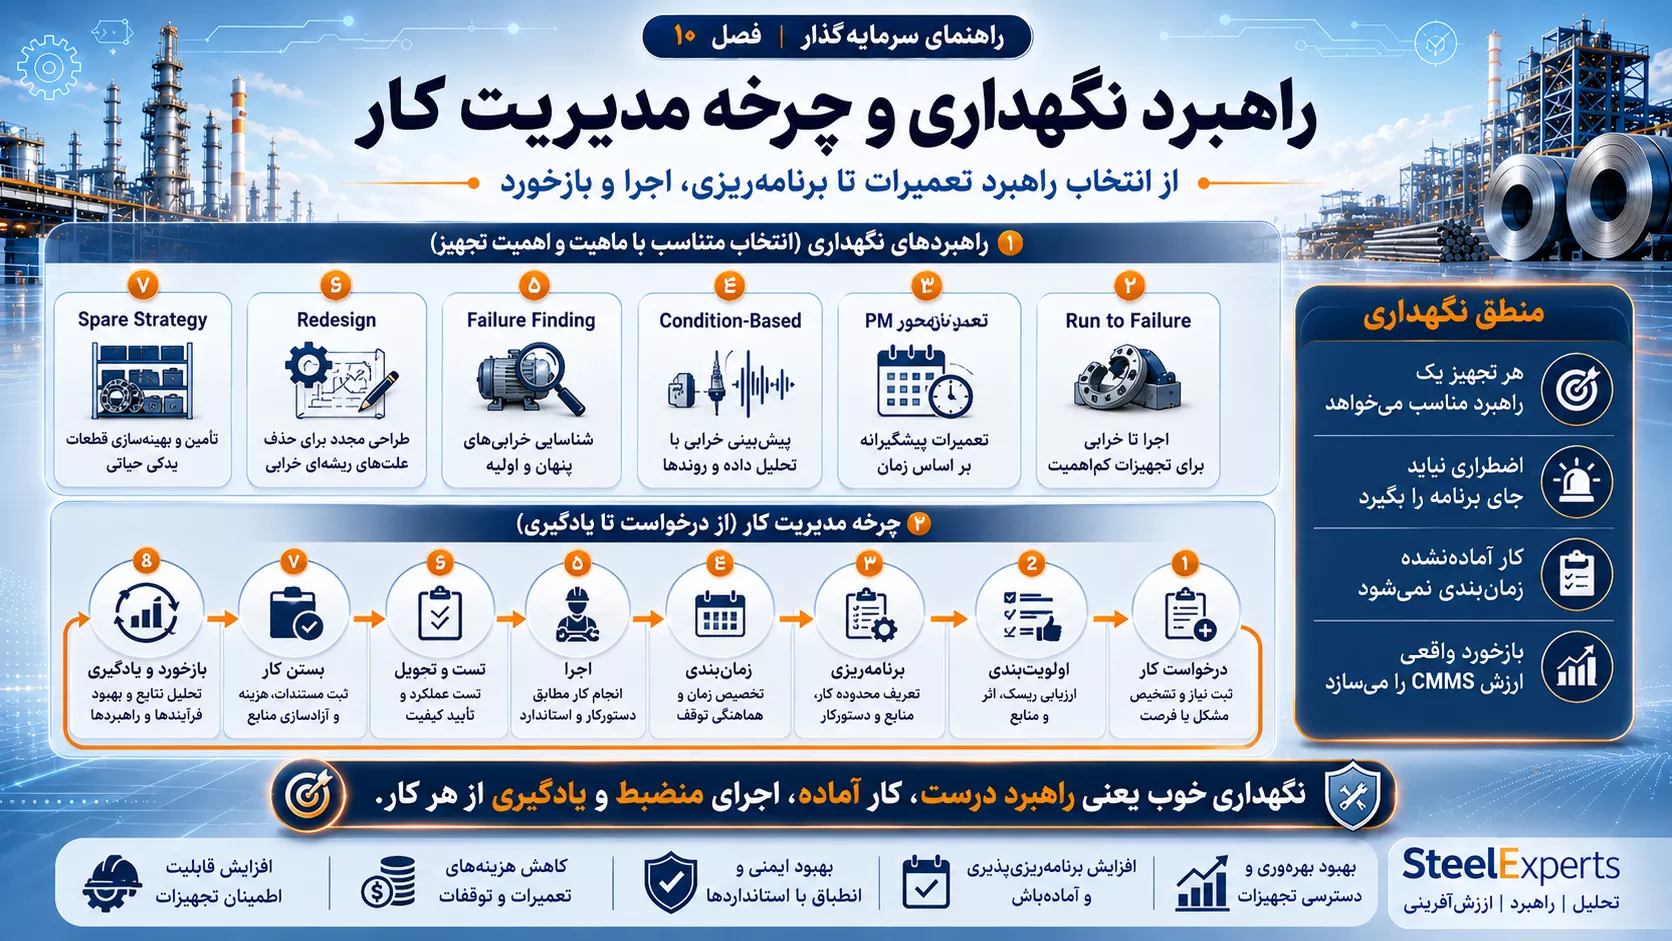
راهبرد نگهداری باید با پیامد و الگوی خرابی هماهنگ باشد
اجرای PM یکسان برای تمام تجهیزات نه اقتصادی است و نه مؤثر. تجهیزی که خرابی آن پیامد کمی دارد ممکن است تا خرابی کار کند، درحالیکه یک ترانس اصلی، فن غبارگیر، کمپرسور یا سیستم کنترل به پایش و برنامه دقیقتری نیاز دارد.
انتخاب راهبرد باید پیامد ایمنی، محیطزیست، تولید، کیفیت، زمان تعمیر، هزینه قطعه و امکان وجود تجهیز رزرو را ببیند. سپس باید مشخص شود خرابی با سن، کارکرد، شرایط یا رویداد تصادفی مرتبط است.
| راهبرد | زمان استفاده | نمونه فعالیت | خطر کاربرد نادرست |
|---|---|---|---|
| Run to Failure | پیامد خرابی پایین و جایگزینی سریع است | تعویض چراغ یا تجهیز عمومی غیرگلوگاهی | استفاده برای تجهیزی با پیامد پنهان یا توقف طولانی |
| Time-Based PM | خرابی با زمان یا تعداد چرخه ارتباط دارد | تعویض روغن، بازرسی نسوز یا سرویس دورهای | تعمیر بیش از حد و ایجاد خرابی ناشی از مداخله |
| Condition-Based | وضعیت تجهیز پیش از خرابی قابل اندازهگیری است | ارتعاش، دما، آنالیز روغن و ضخامتسنجی | جمعآوری داده بدون حد اقدام یا مسئول تحلیل |
| Predictive | داده کافی و الگوی قابل مدلسازی وجود دارد | پیشبینی عمر یاتاقان یا خرابی موتور | اعتماد به مدل بدون اعتبارسنجی و داده سالم |
| Failure Finding | خرابی عملکرد حفاظتی در حالت عادی پنهان است | تست Trip، Alarm، UPS و سیستم آتشنشانی | اطمینان کاذب به تجهیز رزرو یا حفاظتی |
| Redesign | هیچ فعالیت نگهداری ریسک را به سطح مناسب کاهش نمیدهد | افزودن افزونگی، تغییر متریال یا اصلاح طراحی | تکرار تعمیر روی ضعف ذاتی طراحی |
| Spare Strategy | زمان تأمین بیش از زمان قابل تحمل توقف است | Insurance Spare یا Rotable Assembly | خرید قطعه بدون Preservation یا قابلیت استفاده |
بحرانیبودن تجهیزات باید مرتب بازبینی شود
Criticality اولیه معمولاً براساس طراحی یا تجربه کارخانه مشابه تعیین میشود، اما پس از بهرهبرداری باید با داده واقعی اصلاح گردد. تجهیزی که در طراحی مهم تلقی نشده ممکن است بهدلیل نرخ خرابی، نبود قطعه یا اثر بر کیفیت به گلوگاه تبدیل شود.
تغییر Product Mix، ظرفیت، روش بهرهبرداری یا دسترسی به قطعات نیز سطح اهمیت تجهیزات را تغییر میدهد. Criticality نباید یک فایل ثابت برای زمان راهاندازی باقی بماند.
چرخه مدیریت کار از درخواست مناسب آغاز میشود
درخواست کار باید مشکل، تجهیز، محل، زمان مشاهده، شرایط و اثر را توضیح دهد. عبارتهایی مانند «تجهیز خراب است» اطلاعات کافی برای برنامهریزی و اولویتبندی ایجاد نمیکنند.
هر درخواست باید براساس ریسک اولویتبندی شود. اولویت اضطراری نباید برای جبران برنامهریزی ضعیف یا کوتاهکردن صف استفاده شود. افزایش مصنوعی کارهای اضطراری برنامه هفتگی را بیثبات و تعمیرات برنامهریزیشده را به تعویق میاندازد.
برنامهریزی کار با زمانبندی تفاوت دارد
برنامهریزی مشخص میکند کار چگونه، با چه نفر، ابزار، قطعه، نقشه، مجوز و زمان استاندارد انجام شود. زمانبندی تعیین میکند کدام کار در چه روز و شیفت اجرا خواهد شد.
کاری که قطعه، دستورالعمل یا جبهه آماده ندارد نباید صرفاً برای پرکردن برنامه هفتگی زمانبندی شود. Schedule Compliance پایین گاهی ناشی از ضعف اجرای تیم نیست، بلکه نتیجه ورود کارهای آمادهنشده به برنامه است.
چرخه مدیریت کار تعمیراتی
| مرحله | کنترل اصلی | خروجی مورد انتظار | شاخص مرتبط |
|---|---|---|---|
| Notification | شرح عیب، Tag، شرایط و اثر | درخواست قابل فهم و قابل ردیابی | کیفیت درخواست و درخواستهای تکراری |
| Screening و Priority | ریسک ایمنی، تولید، کیفیت و محیطزیست | اولویت واقعی و مسئول بررسی | درصد کار اضطراری |
| Planning | روش، قطعه، نفر، ابزار، نقشه و زمان | Job Plan آماده اجرا | Ready Backlog و Planned Work |
| Scheduling | ظرفیت نفرات، تولید و دسترسی تجهیز | برنامه هفتگی متعهدشده | Schedule Compliance |
| Execution | مجوز، LOTO، کیفیت تعمیر و ثبت زمان | کار ایمن و مطابق برنامه | Wrench Time و Rework |
| Testing و Handover | تست عملکرد، رفع ابزار و تحویل به عملیات | تجهیز آماده سرویس | خرابی پس از تعمیر |
| Closeout | شرح کار واقعی، قطعات، علت و وضعیت نهایی | سابقه کامل در CMMS | کیفیت Closeout |
| Review | انحراف زمان، هزینه و علت خرابی | اصلاح Job Plan و برنامه نگهداری | Feedback Completion |
Backlog باید ریسک آینده را نشان دهد
تعداد کل درخواستهای باز اطلاعات محدودی دارد. Backlog باید براساس بحرانیبودن، آمادهبودن، رشته، سن و نیاز به توقف طبقهبندی شود. وجود کارهای بحرانی قدیمی نشانه ریسک انباشته است، حتی اگر تعداد کل سفارشها کاهش یافته باشد.
Ready Backlog برای زمانبندی مهمتر از Backlog خام است. کار آماده یعنی دامنه، قطعه، نقشه، نفر و پیشنیازهای آن مشخص شدهاند.
CMMS باید بازتاب واقعی کارخانه باشد
سامانه نگهداری زمانی ارزش دارد که ساختار Equipment Hierarchy آن با واحد، سیستم، تجهیز و زیرتجهیز واقعی منطبق باشد. هر Tag باید به مشخصات، BOM، مدارک، سوابق و برنامههای نگهداری متصل شود.
کدهای تکراری، تجهیز بدون والد، BOM ناقص و Work Order بستهشده بدون شرح، کیفیت تحلیل را کاهش میدهند. پاکسازی Master Data باید یک مسئول مشخص و فرآیند تغییر کنترلشده داشته باشد.
BOM باید به سازنده واقعی و گزینه جایگزین متصل باشد
نام تجاری یا کد داخلی فروشنده برای تأمین بلندمدت کافی نیست. مشخصات فنی، سازنده اصلی، مدل، Material، ابعاد و قابلیت جایگزینی باید ثبت شوند.
یک قطعه ممکن است در چند تجهیز مشترک باشد. شناسایی Common Spare میتواند موجودی را کاهش و پوشش ریسک را افزایش دهد. در مقابل، چند کد انبار برای یک قطعه مشابه باعث انباشت سرمایه راکد میشود.
توقفات برنامهریزیشده پروژههای کوچک و فشردهاند
Major Shutdown باید دارای دامنه منجمد، مسیر بحرانی، منابع، قطعات، روش اجرا، HSE Plan، Quality Plan و معیار Startup باشد. اضافهشدن دیرهنگام کارها میتواند برنامه و ایمنی را مختل کند.
کارهایی که بدون توقف قابل انجاماند نباید به Shutdown منتقل شوند. از سوی دیگر، فرصت توقف برای بازرسی تجهیزات پنهان یا انجام Tie-inهای ضروری نباید از دست برود.
پس از توقف باید مدت واقعی، کارهای اضافه، کیفیت اجرا، Startup Loss و درسآموختهها ثبت شوند تا برنامه توقف بعدی بهبود یابد.
قابلیت اطمینان باید بر Bad Actorها تمرکز کند
میانگین شاخصهای کارخانه ممکن است مجموعهای از تجهیزات پایدار و چند تجهیز بسیار ضعیف را پنهان کند. فهرست Bad Actor باید تجهیزاتی را که بیشترین توقف، هزینه، تکرار خرابی یا ریسک را ایجاد میکنند مشخص نماید.
برای هر Bad Actor باید مالک، فرضیه خرابی، اقدام کوتاهمدت، برنامه ریشهای و معیار خروج از فهرست تعیین شود. تجهیز نباید صرفاً با یک تعمیر موقت از فهرست حذف شود.
MTBF و MTTR باید با تعریف ثابت محاسبه شوند
MTBF نشان میدهد فاصله میان خرابیهای قابل تعریف چقدر است و MTTR مدت بازیابی را اندازهگیری میکند. تفاوت در تعریف خرابی، زمان شروع و پایان میتواند مقایسه را بیاعتبار کند.
کاهش MTTR ممکن است از قطعه آماده، ابزار، دسترسی بهتر، Job Plan یا آموزش حاصل شود. افزایش MTBF نیز معمولاً به حذف علت خرابی، بهبود شرایط بهرهبرداری و اصلاح طراحی نیاز دارد.
RCA برای یافتن مقصر نیست
تحلیل علت ریشهای باید مشخص کند چه ترکیبی از شرایط فنی، انسانی، فرایندی و مدیریتی اجازه وقوع یا تکرار مسئله را داده است. توقف در پاسخ «اپراتور اشتباه کرد» مانع یادگیری سازمانی میشود.
برای رخدادهای مهم باید Timeline، شواهد، داده فرایندی، قطعات آسیبدیده، شرایط پیش از خرابی و کنترلهای موجود بررسی شوند. فرضیهها باید با مدرک آزموده شوند.
اقدام اصلاحی باید علت را هدف بگیرد و دارای مسئول، موعد و روش تأیید اثربخشی باشد. بستن RCA پس از صدور دستورالعمل، بدون بررسی نتیجه، کامل نیست.
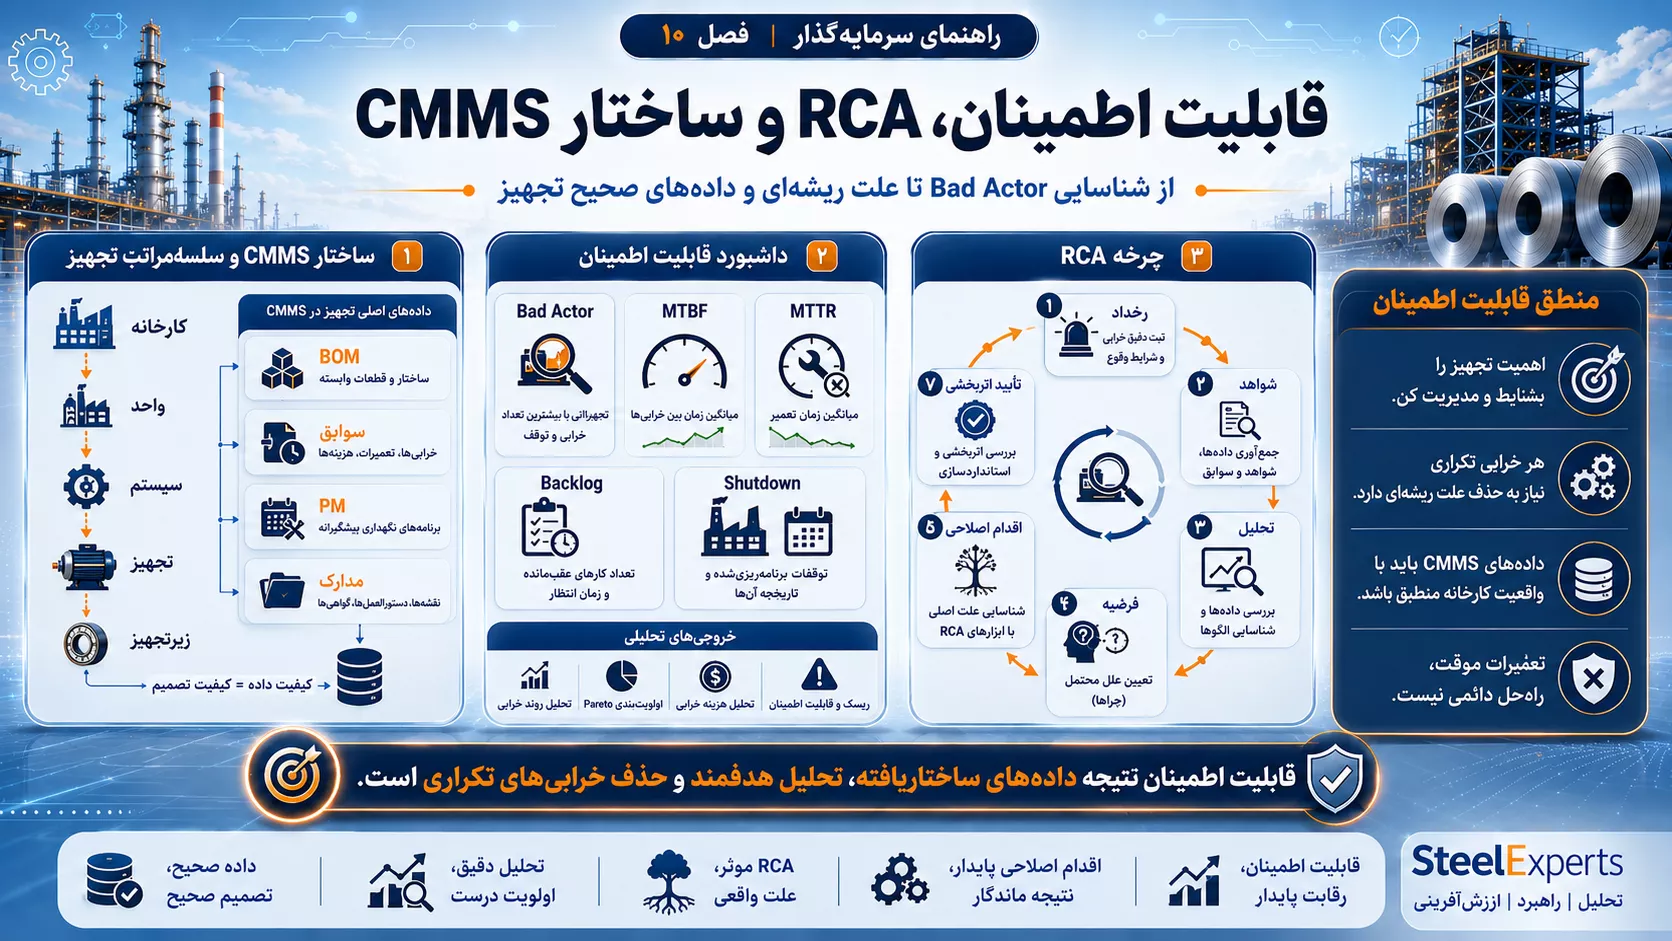
Defect Elimination از تکرار مسائل کوچک جلوگیری میکند
همه مشکلات نیازمند تیم رسمی RCA نیستند. نشتیهای پرتکرار، شلشدن اتصالات، Alarmهای مزاحم، آلودگی Sensor یا خرابی سریع قطعات میتوانند در چرخه سادهتر حذف عیب بررسی شوند.
جمع اثر مسائل کوچک ممکن است از یک خرابی بزرگ بیشتر باشد. نظام Defect Elimination باید کارکنان خط مقدم را در شناسایی، ثبت و رفع این عیوب مشارکت دهد.
کیفیت محصول در آزمایشگاه نهایی ساخته نمیشود
نتیجه نهایی محصول حاصل کیفیت خوراک، وضعیت تجهیزات، تنظیم فرایند، نمونهبرداری، کالیبراسیون و انضباط عملیاتی است. آزمایشگاه فقط بخشی از نتیجه را اندازهگیری میکند.
اگر کیفیت فقط پس از تولید نهایی بررسی شود، هزینه اصلاح یا ضایعات بالا خواهد بود. Control Plan باید نقاطی را تعیین کند که انحراف در آنها زودتر و با هزینه کمتر قابل کشف است.
دروازههای کنترل کیفیت از خوراک تا مشتری
| مرحله | کنترل اصلی | خروجی | واکنش به انحراف |
|---|---|---|---|
| مواد ورودی | نمونهبرداری، آنالیز، دانهبندی و ردیابی محموله | قبول، مشروط یا رد | قرنطینه، Blending یا Claim تأمینکننده |
| آمادهسازی خوراک | ترکیب، رطوبت، اختلاط و نرخ تغذیه | خوراک یکنواخت برای فرایند | اصلاح Blend یا برنامه تولید |
| فرایند اصلی | دما، ترکیب، زمان، فشار و مصرف | شرایط داخل Operating Window | اقدام اپراتور یا Hold تولید |
| محصول میانی | آنالیز، ابعاد، سطح و عیوب | آزادسازی برای مرحله بعد | اصلاح، جداسازی یا تغییر مسیر |
| محصول نهایی | خواص مکانیکی، شیمیایی، ابعادی و سطح | گواهی و وضعیت Release | Regrade، Rework یا Scrap |
| بستهبندی و انبار | شناسه، حفاظت، وزن و شرایط نگهداری | محصول قابل ردیابی و سالم | اصلاح بستهبندی یا Hold Shipment |
| ارسال و مشتری | مدرک، تطابق سفارش و بازخورد مصرف | تحویل و تأیید مشتری | Containment، تحلیل Claim و اقدام اصلاحی |
آزمایشگاه باید بخشی از نظام اندازهگیری باشد
دقت دستگاه بهتنهایی نتیجه معتبر ایجاد نمیکند. روش نمونهبرداری، آمادهسازی نمونه، استاندارد آزمون، مواد مرجع، کالیبراسیون و صلاحیت کارشناس همگی بر نتیجه اثر دارند.
برای آزمونهای مهم باید Repeatability، Reproducibility و Bias بررسی شوند. وقتی اختلاف میان دو آزمایشگاه وجود دارد، قرارداد و نظام کیفیت باید روش نمونه شاهد و مرجع حل اختلاف را مشخص کرده باشند.
ردیابی باید مسیر ماده تا مشتری را بازسازی کند
در صورت Claim مشتری باید بتوان مشخص کرد محصول از کدام Heat، مواد، پارامترهای فرایندی، شیفت و تجهیزات عبور کرده است. این قابلیت دامنه Containment و هزینه بررسی را کاهش میدهد.
تغییر برچسب، ادغام محصول، Regrade یا Rework باید بدون شکستن Traceability ثبت شود. ردیابی فقط یک الزام کیفی نیست؛ ابزار مهم تحلیل فرایند و مدیریت ریسک است.
SPC نوسان را پیش از خروج محصول آشکار میکند
قرارگرفتن نتیجه در محدوده Specification همیشه به معنی پایداری فرایند نیست. روند تدریجی، تغییر میانگین یا الگوی غیرعادی ممکن است پیش از تولید محصول خارج از مشخصات قابل مشاهده باشد.
نمودارهای کنترل باید برای متغیرهای مناسب و با حدود محاسبهشده از رفتار فرایند استفاده شوند. استفاده از حدود مشخصات مشتری بهعنوان Control Limit میتواند هشدارهای واقعی را پنهان کند.
OEE باید به درخت اتلاف منتهی شود
OEE حاصل ضرب Availability، Performance و Quality است. عدد نهایی بهتنهایی اقدام ایجاد نمیکند. باید مشخص شود چه مقدار زمان در توقف برنامهریزینشده، Minor Stop، کاهش سرعت، Startup Loss یا ضایعات از بین رفته است.
برای خطوط پیوسته و Batch ممکن است تعریف OEE نیازمند تطبیق باشد. زمان برنامهریزیشده، سرعت ایدهآل و محصول خوب باید با روش ثابت و قابل ممیزی تعریف شوند.
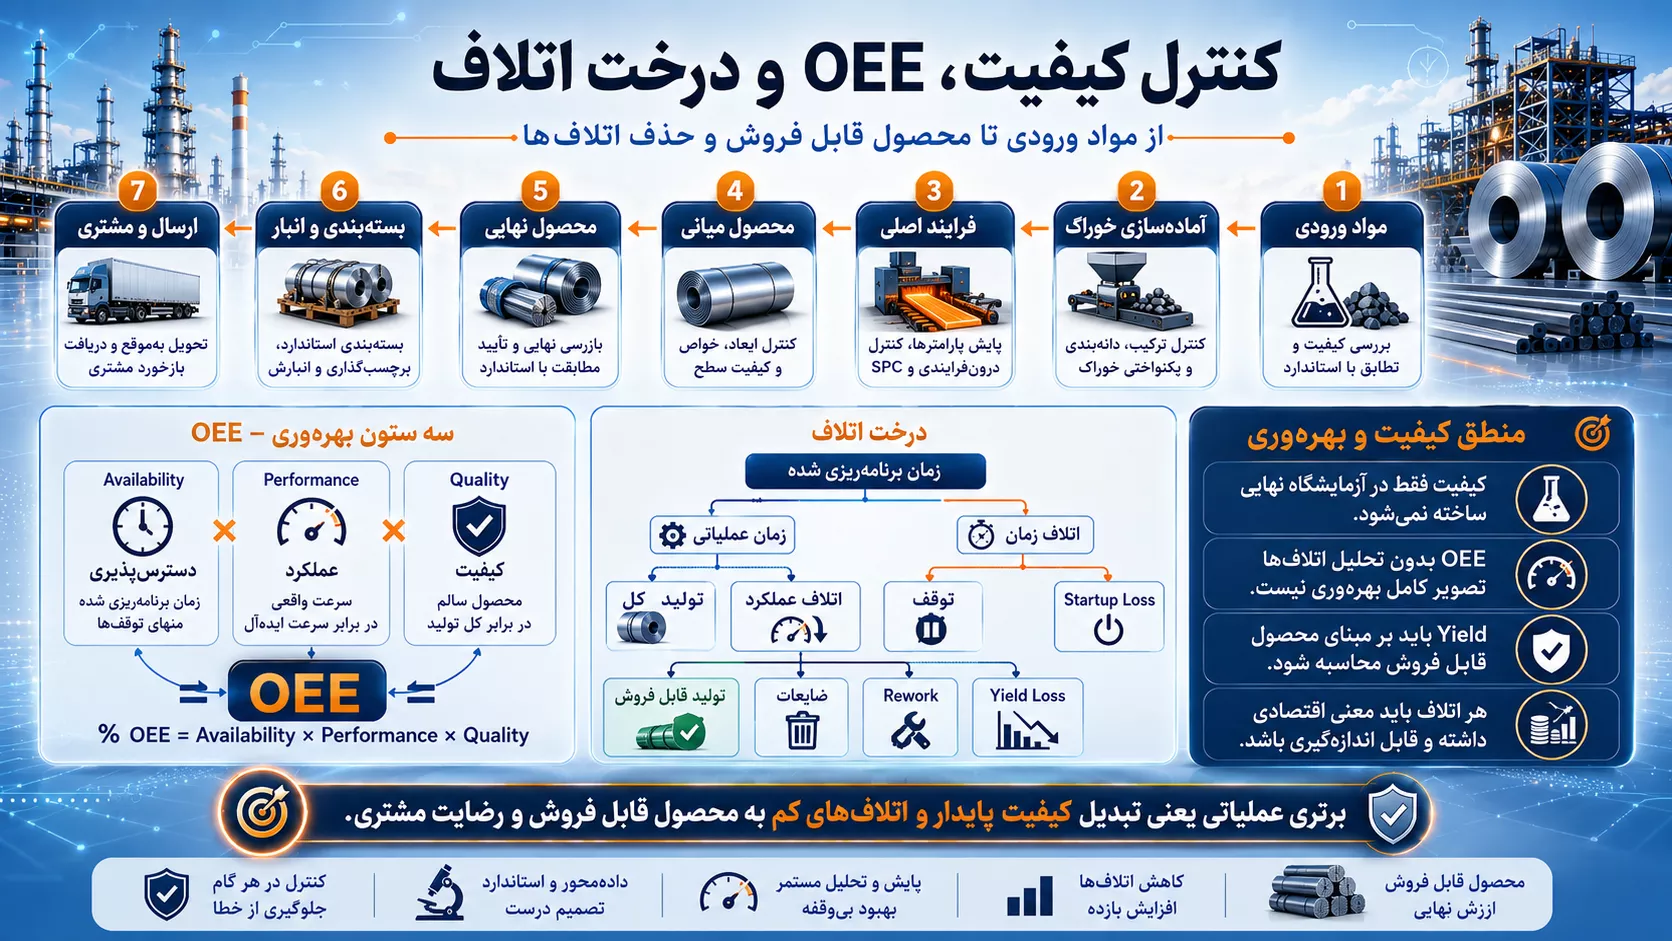
درخت اتلاف باید از ظرفیت تا ارزش اقتصادی امتداد داشته باشد
ظرفیت طراحی در مسیر تبدیل به محصول قابل فروش با اتلافهای مختلف کاهش مییابد: زمان خارج از برنامه، توقف، کاهش سرعت، Yield پایین، Rework و محصول نامنطبق.
هر اتلاف باید مقدار فیزیکی و ارزش اقتصادی داشته باشد. یک ساعت توقف در تجهیز گلوگاهی ممکن است بسیار مهمتر از چند ساعت توقف در تجهیز دارای ظرفیت رزرو باشد.
Yield باید بر مبنای محصول قابل فروش محاسبه شود
افزایش تناژ تولید خام ممکن است با افزایش ضایعات یا محصول درجه پایین همراه باشد. Yield باید مقدار خوراک یا محصول میانی را به محصول قابل فروش و مطابق سفارش مرتبط کند.
Scale، Skull، Crop، ضایعات برش، برگشتی، Regrade و Rework باید جداگانه ثبت شوند. ترکیب همه آنها در یک عدد، مسیر بهبود را مبهم میکند.
مصرف ویژه باید اثر Product Mix و شرایط واقعی را ببیند
مصرف برق، گاز، الکترود، نسوز، فروآلیاژ، آب و اکسیژن باید به ازای محصول قابل فروش محاسبه شوند. مقایسه ماهها بدون اصلاح اثر گرید، ظرفیت، دمای محیط و کیفیت خوراک میتواند نتیجه نادرست ایجاد کند.
کاهش مصرف نباید با افت کیفیت، کاهش عمر تجهیز یا انتقال هزینه به واحد دیگر حاصل شود. هدف کاهش هزینه کل و اثر محیطزیستی در محدوده عملکرد پایدار است.
Energy Balance نشتی و مصرف پنهان را آشکار میکند
کنتور اصلی فقط مصرف کل را نشان میدهد. برای مدیریت انرژی باید مصرف واحدها، تجهیزات اصلی، حالت آمادهبهکار و زمان توقف نیز دیده شود.
هوای فشرده، آب خنککاری، بخار و روشنایی ممکن است هنگام توقف تولید همچنان مصرف قابل توجهی داشته باشند. Baseline مصرف در حالتهای تولید، آمادهبهکار و توقف باید تعریف شود.
هزینه کیفیت نامطلوب فراتر از ضایعات است
Cost of Poor Quality شامل Scrap، Rework، آزمایش مجدد، توقف، تفکیک، حمل برگشتی، Claim، تخفیف، تأخیر و از دسترفتن اعتماد مشتری است.
بیان مسئله کیفیت به زبان اقتصادی کمک میکند پروژههای پیشگیری و بهبود با سرمایهگذاریهای دیگر مقایسه شوند. هزینه پیشگیری و اندازهگیری نیز باید در برابر هزینه شکست داخلی و خارجی سنجیده شود.
دادههای عملیاتی باید از تجهیز تا صورت مالی قابل ردیابی باشند
اطلاعات PLC، Historian، MES، LIMS، CMMS و ERP باید زمان، Tag و تعریف مشترک داشته باشند. در غیر این صورت، تولید، مصرف، کیفیت و هزینه در سامانههای مختلف به اعداد متفاوتی تبدیل میشوند.
تغییر Tag، محاسبه، Recipe یا منطق گزارش باید نسخهبندی شود. دسترسی به داده خام و Audit Trail برای تحلیل رخداد و اعتبارسنجی KPI ضروری است.
امنیت OT بخشی از قابلیت تولید است
قطع شبکه، آسیب Historian، تغییر غیرمجاز منطق یا آلودگی یک Engineering Station میتواند تولید را متوقف کند. دسترسی Remote، حسابهای مشترک، USB و نسخههای منسوخ باید کنترل شوند.
Backup باید فقط تهیه نشود؛ بازیابی PLC، HMI، Level 2 و سرورها باید بهصورت دورهای آزمایش گردد. طرح Disaster Recovery باید زمان، مسئول، تجهیزات و ترتیب بازیابی را مشخص کند.
بهبود مستمر باید از اتلاف اقتصادی آغاز شود
پروژه بهبود نباید صرفاً براساس ایده جذاب یا فناوری جدید انتخاب شود. باید مسئله، خط مبنا، ارزش اتلاف، علت، هدف، مالک و زمان مشخص داشته باشد.
برخی مسائل با اصلاح روش کار حل میشوند، برخی به تغییر برنامه نگهداری نیاز دارند و برخی بدون سرمایهگذاری یا بازطراحی رفع نمیشوند. انتخاب راهحل باید پس از شناخت علت انجام شود.
پروژه بهبود باید نتیجه را حفظ کند
پس از رسیدن به هدف باید استاندارد، دستورالعمل، آموزش، PM، Spare، Alarm یا پارامتر کنترل بهروزرسانی شود. در غیر این صورت، عملکرد پس از تغییر افراد یا شرایط به وضعیت قبل بازمیگردد.
Control Plan باید مشخص کند چه شاخصی، با چه تناوب و توسط چه کسی پایداری نتیجه را بررسی میکند.
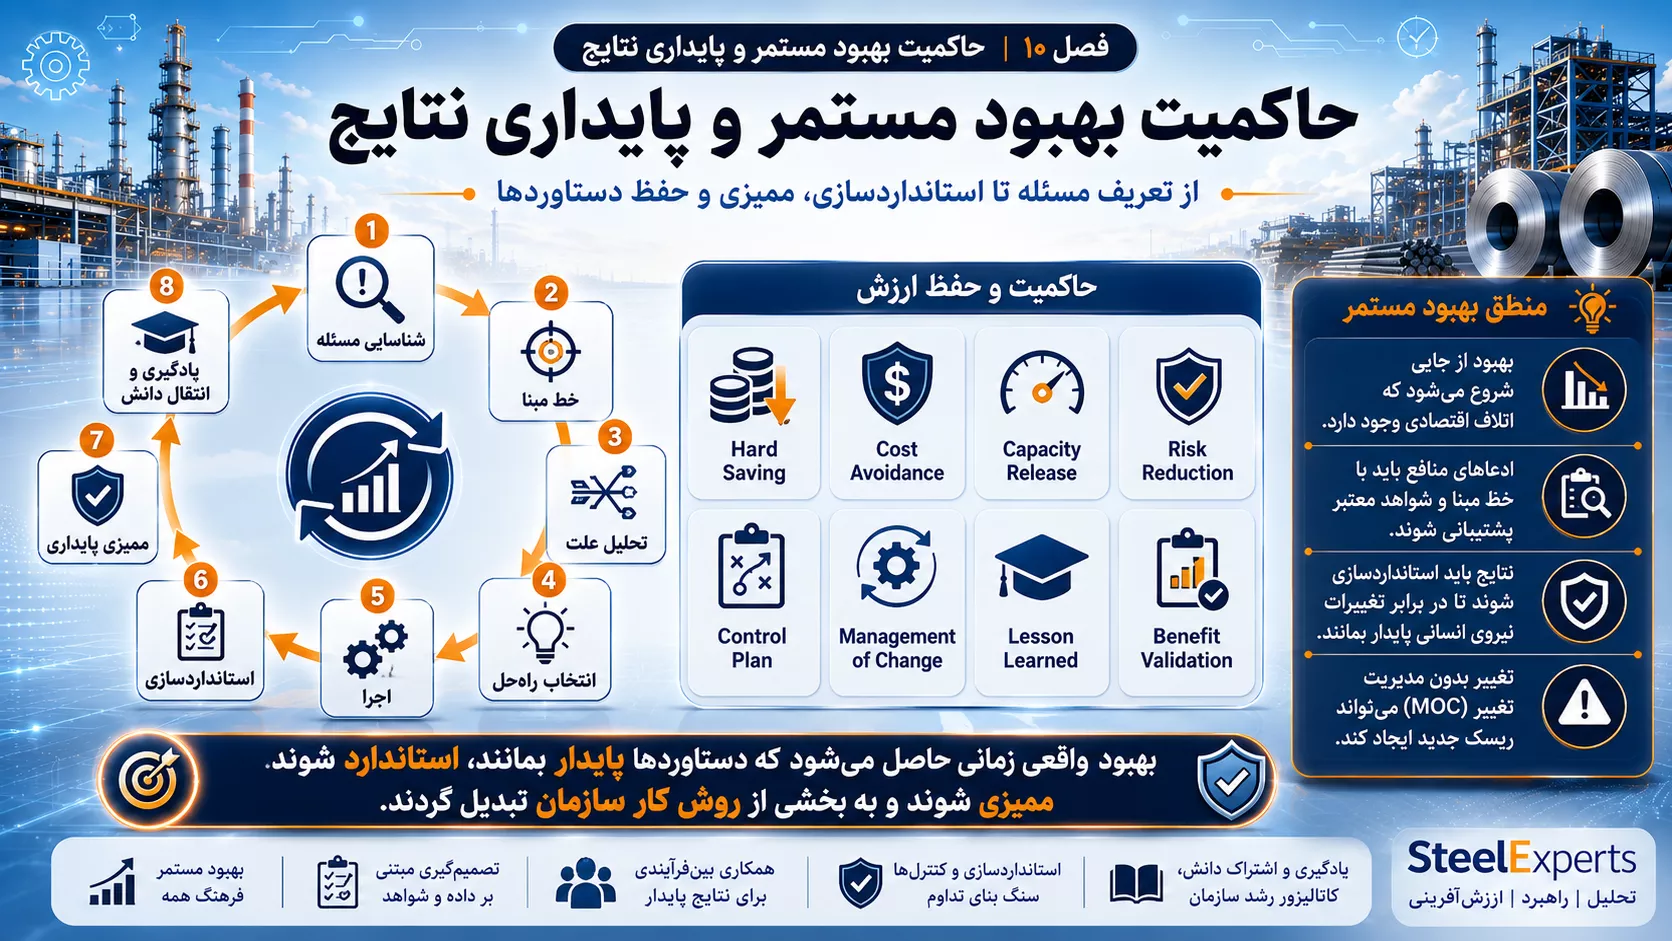
حاکمیت پروژههای بهبود از دوبارهشماری منافع جلوگیری میکند
ممکن است چند پروژه یک اتلاف مشترک را هدف قرار دهند و هرکدام کل منفعت را به خود نسبت دهند. مالی، بهرهبرداری و تیم فنی باید روش محاسبه Benefit، Baseline و دوره تأیید را توافق کنند.
منافع باید میان Hard Saving، Cost Avoidance، Capacity Release، Working Capital و Risk Reduction تفکیک شوند. همه منافع بهصورت مستقیم در صورت مالی ظاهر نمیشوند، اما نباید بدون تعریف و شاهد اعلام شوند.
مدیریت تغییر، بهبود را از ایجاد ریسک جدید بازمیدارد
تغییر ماده، Set Point، نرمافزار، تجهیز، روش تعمیر یا Alarm ممکن است اثرات ناخواسته بر ایمنی، کیفیت و نگهداری داشته باشد. هر تغییر موقت یا دائمی باید دارای ارزیابی فنی، ریسک، مدارک متأثر، آموزش و برنامه بازگشت باشد.
تغییر موقت نباید بدون تاریخ انقضا به وضعیت دائمی تبدیل شود. Bypassها و Deviationهای باز باید در مدیریت روزانه دیده شوند.
انضباط عملیاتی در فشار تولید اهمیت بیشتری پیدا میکند
تولید بالا زمانی ارزشمند است که بدون دورزدن حفاظت، حذف بازرسی، کار بدون مجوز یا استفاده از تجهیز معیوب حاصل شود. فشار تحویل نباید باعث پذیرش ریسک کنترلنشده شود.
رهبران باید میان رفتار مورد انتظار و نظام پاداش هماهنگی ایجاد کنند. اگر فقط تناژ پاداش بگیرد، کارکنان ممکن است کیفیت، نگهداری یا ایمنی را در اولویت پایینتری قرار دهند.
ایمنی فرایندی و قابلیت اطمینان به یکدیگر وابستهاند
خرابی تجهیز فقط ریسک تولید نیست. ازکارافتادن غبارگیر، سیستم خنککاری، حفاظت برق، گاز یا جرثقیل میتواند پیامد ایمنی و محیطزیستی ایجاد کند.
تجهیزات Safeguard باید در برنامه Failure Finding، تست دورهای و کنترل Bypass قرار گیرند. Alarm Flood، Tripهای مکرر یا Interlockهای دورزدهشده نشانه نیاز به تحلیل فوریاند.
دانش عملیاتی باید از افراد به سازمان منتقل شود
اپراتورها و تعمیرکاران باتجربه اغلب نشانههای اولیه خرابی یا ناپایداری را بهتر از سامانهها تشخیص میدهند. این دانش باید به دستورالعمل، Check Sheet، Alarm Response، Job Plan و آموزش تبدیل شود.
پس از هر خرابی، توقف، تغییر گرید یا پروژه بهبود باید مشخص شود چه دانشی به مستندات و برنامه آموزشی اضافه خواهد شد.
Benchmark ابتدا باید داخل کارخانه انجام شود
مقایسه شیفتها، ماهها، گریدها و بهترین کمپین خود کارخانه معمولاً قابل اتکاتر از مقایسه مستقیم با کارخانهای با فناوری و شرایط متفاوت است.
Benchmark خارجی زمانی ارزشمند است که تعریف شاخص، مرز محاسبه، Product Mix، خوراک و ظرفیت مشابه باشند. عدد بدون زمینه ممکن است هدف غیرواقعی یا رضایت کاذب ایجاد کند.
اشتباهات رایج در بهرهبرداری و نگهداری
- تمرکز بر رکورد تولید بهجای پایداری ماهانه و سالانه
- برگزاری جلسات متعدد بدون اقدام، مسئول و موعد
- ثبت KPI بدون تعریف واحد و منبع داده مشترک
- استفاده از PM زمانمحور برای همه تجهیزات
- افزایش کار اضطراری برای دورزدن صف برنامهریزی
- زمانبندی کار پیش از آمادهشدن قطعه و Job Plan
- بستن Work Order بدون شرح واقعی و علت خرابی
- نگهداری BOM ناقص و چند کد برای یک قطعه
- تعمیر تکراری Bad Actor بدون اصلاح علت یا طراحی
- انجام RCA برای یافتن مقصر بهجای حذف شرایط تکرار
- کنترل کیفیت فقط در آزمایش نهایی محصول
- استفاده از OEE بهعنوان یک عدد بدون درخت اتلاف
- محاسبه مصرف ویژه نسبت به تولید خام بهجای محصول قابل فروش
- اعلام منفعت پروژه بهبود بدون Baseline و تأیید مالی
- تغییر Set Point یا نرمافزار بدون مدیریت تغییر
- دورزدن Alarm و Interlock برای حفظ تناژ
نشانههایی که باید نظام عملیاتی بازطراحی شود
- اختلاف زیاد میان بهترین شیفت و متوسط کارخانه وجود داشته باشد.
- تعداد Alarmها یا Bypassهای فعال رو به افزایش باشد.
- بیشتر کارهای نگهداری اضطراری یا بدون برنامه باشند.
- Backlog بحرانی قدیمی و بدون مالک باقی بماند.
- خرابی مشابه پس از چند تعمیر دوباره تکرار شود.
- CMMS با وضعیت واقعی تجهیزات و انبار تطابق نداشته باشد.
- محصول نامنطبق فقط پس از پایان تولید کشف شود.
- نتایج آزمایشگاهها یا سامانههای مختلف با هم اختلاف داشته باشند.
- OEE افزایش یابد اما تولید قابل فروش یا سود بهبود پیدا نکند.
- مصرف کاهش یابد اما خرابی، کیفیت یا عمر تجهیز بدتر شود.
- پروژههای بهبود متعدد باشند اما اثر مالی قابل اثبات نباشد.
- عملکرد کارخانه به حضور چند فرد کلیدی وابسته باشد.
روش اجرایی ایجاد تعالی عملیاتی
- تثبیت هدف اقتصادی: محصول، تولید، کیفیت، مصرف و هزینه هدف مشخص شوند.
- تعریف Operating Envelope: شرایط عادی، هشدار، اقدام و توقف ثبت شوند.
- ایجاد مدیریت روزانه: جلسات، تابلوها، Escalation و Action Register فعال شوند.
- طراحی درخت KPI: شاخص اقتصادی به واحد، تجهیز و فعالیت متصل شود.
- پاکسازی داده: منبع رسمی، Tag، فرمول و مالک اطلاعات تعیین شوند.
- تعیین Criticality: تجهیزات براساس پیامد و قابلیت جایگزینی رتبهبندی شوند.
- انتخاب راهبرد نگهداری: PM، CBM، Predictive، Run-to-Failure یا Redesign تعیین شوند.
- استقرار Work Management: درخواست، برنامهریزی، زمانبندی، اجرا و Closeout استاندارد شوند.
- تکمیل CMMS و BOM: ساختار دارایی، قطعات، مدارک و سوابق اصلاح شوند.
- مدیریت Backlog و Shutdown: کارهای بحرانی و توقفات بهصورت ریسکمحور کنترل شوند.
- تمرکز بر Bad Actor: خرابیهای پرهزینه و پرتکرار اولویتبندی شوند.
- اجرای RCA و Defect Elimination: علتها حذف و اثربخشی اقدامات تأیید شود.
- استقرار Control Plan کیفیت: کنترل از خوراک تا مشتری تعریف شود.
- ایجاد درخت اتلاف: OEE، Yield، سرعت، کیفیت و مصرف به اتلافهای مشخص شکسته شوند.
- انتخاب پروژههای بهبود: ارزش، Baseline، مالک و هدف هر پروژه تصویب شوند.
- استانداردسازی نتیجه: روش، آموزش، PM، Alarm و مدارک بهروزرسانی شوند.
- ممیزی پایداری: حفظ نتیجه و انضباط عملیاتی بهصورت دورهای بررسی شود.
خروجی رسمی فصل: بسته تعالی عملیاتی کارخانه
بسته بهرهبرداری، نگهداری و کیفیت باید شامل این موارد باشد
- Operating Management System و تقویم جلسات
- Shift Handover و Operations Log Procedure
- Operating Envelope و Alarm Response
- Standard Operating Procedure و Standard Work
- KPI Dictionary، KPI Tree و Dashboard
- Data Ownership و Single Source of Truth
- Asset Criticality Register
- Maintenance Strategy و PM/PdM Library
- Work Management Procedure و Priority Matrix
- Ready Backlog و Weekly Schedule
- Equipment Hierarchy، BOM و Master Data
- Spare Parts و Rotable Management Plan
- Shutdown Management Procedure
- Reliability Dashboard و Bad Actor List
- RCA و Defect Elimination Register
- Quality Control Plan و Inspection Points
- Laboratory، Calibration و MSA Plan
- Traceability و Product Release Procedure
- OEE، Yield و Production Loss Tree
- Specific Consumption و Energy Balance
- Cost of Poor Quality Report
- Operational Data Integration و OT Backup Plan
- Continuous Improvement Portfolio
- Benefit Validation و Control Plan
- Management of Change و Bypass Register
- Operational Discipline Audit
- Competency، Lesson Learned و Knowledge Transfer
نقش خبرگان در تعالی عملیاتی
مسائل بهرهبرداری معمولاً مرز واحدهای سازمانی را رعایت نمیکنند. افت Yield ممکن است از کیفیت خوراک، تنظیم فرایند، وضعیت تجهیز یا روش نمونهبرداری ناشی شود. توقف نیز ممکن است حاصل ترکیب ضعف طراحی، نگهداری، قطعه و رفتار عملیاتی باشد.
متخصصان فرایند، متالورژی، مکانیک، برق، اتوماسیون، کیفیت، انرژی و داده باید مسئله را با یک زبان مشترک بررسی کنند. خبره باتجربه میتواند تفاوت میان علامت ظاهری و علت واقعی را تشخیص دهد و از آزمونوخطای پرهزینه جلوگیری کند.
شبکه خبرگان صنعت فولاد میتواند در طراحی KPI، بازبینی راهبرد تعمیرات، تحلیل Bad Actor، اجرای RCA، کاهش مصرف، حل عیوب کیفیت و انتقال تجربه کارخانههای مشابه نقش مؤثری داشته باشد.
ارزش خبره فقط در رفع خرابی نیست؛ زمانی پایدار میشود که تجربه او به استاندارد کار، داده، برنامه نگهداری، آموزش و توان مستقل سازمان تبدیل شود.
گام بعدی در سفر سرمایهگذار
پس از پایدارشدن تولید، کیفیت، هزینه و قابلیت اطمینان، کارخانه باید تقاضای بازار را حفظ و توسعه دهد. انتخاب مشتری، مدیریت سبد محصول، قیمتگذاری، خدمات فنی، توسعه گریدهای جدید و آمادگی برای تغییرات فناوری، انرژی و کربن موضوع فصل پایانی است.
فصل یازدهم: فروش، توسعه بازار و آینده کارخانه
یادآوری عملیاتی: این فصل یک چارچوب مدیریتی عمومی است. حدود فرایندی، شاخصها، برنامه نگهداری، روشهای کیفیت و اهداف بهرهوری باید براساس فناوری، Product Mix، وضعیت واقعی تجهیزات، الزامات مشتری و دادههای معتبر همان کارخانه تنظیم شوند.
شبکه خبرگان صنعت فولاد ایران